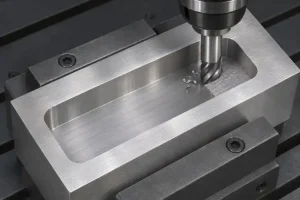

供应商在绘图时更换加工冷却液, 材料等级和 CNC 程序保持不变. 零件是否必须再次测试? 这取决于变化会影响什么: 切削性能, 与合金接触, 残留物去除和下一个制造操作.
对于将进行阳极氧化处理的金属外壳, 机器上看起来干净的口袋只是一个检查点. 流体可能残留在盲孔中, 在可见面上干燥或到达零件的终点线. 当条件变化可能影响零件要求并且之前的证据无法涵盖时,请使用新的试验. 将检查与该风险相匹配. 仅使用不同的产品名称既不能证明问题,也不能建立等效的流程.
确定之前的试验实际涵盖的内容
从批准的合金组合开始, 体液, 工作浓度, 操作及配送方式. 然后确定该组合的哪一部分发生了变化.
“合成”或“适合铝”等描述有助于筛选产品, 但他们没有定义完整的配方或其在特定合金上的性能. 同一系列的两种液体的润滑性可能不同, 腐蚀保护, 起泡和清洁行为.
即使广泛的兼容性列表也需要条件. 这 ValCOOL VP805P 技术数据表, 例如, 需要进行兼容性和加工测试,因为浓度, 合金和操作不同. 其列出的材料不能替代对拟议部件的试验.
使用变更本身来设置该试验的范围:
| 自批准运行以来发生的变化 | 为什么之前的结果可能无法转移 | 新试验应包括哪些内容 |
|---|---|---|
| 钢制部件被铝或铜合金部件取代 | 对钢的切削性能不会对新合金产生染色行为 | 指定合金, 加工表面和清洁前预期的流体接触时间 |
| 开铣被深腔或盲孔操作取代 | 流体通道和切屑逃逸随功能的变化而变化 | 受限制的功能, 实际工具, 交货安排和排屑结果 |
| 一种不同的水混溶性冷却剂产品 | 工作范围, 折射计系数和残留物行为可能会改变 | 产品标识, 其控制方法和通过清洁和整理的检查 |
| 一台新机器, 供水或冷却剂输送系统 | 水化学, 循环和发泡条件可能不同 | 生产系统及工作液, 而不仅仅是新鲜的实验室混合物 |
| 洗涤前等待时间较长或更换新的整理供应商 | 液体可能会在零件上干燥或满足不同的清洁顺序 | 预期延迟, 清洗路线及后续表面处理 |
这是一个试验计划表, 并不是每次更改后都重复每个测试的普遍要求. 零件的功能和外观要求决定了哪些差异很重要.
试验应包括切割后可以残留液体的地方, 不仅是容易流干的裸露脸.
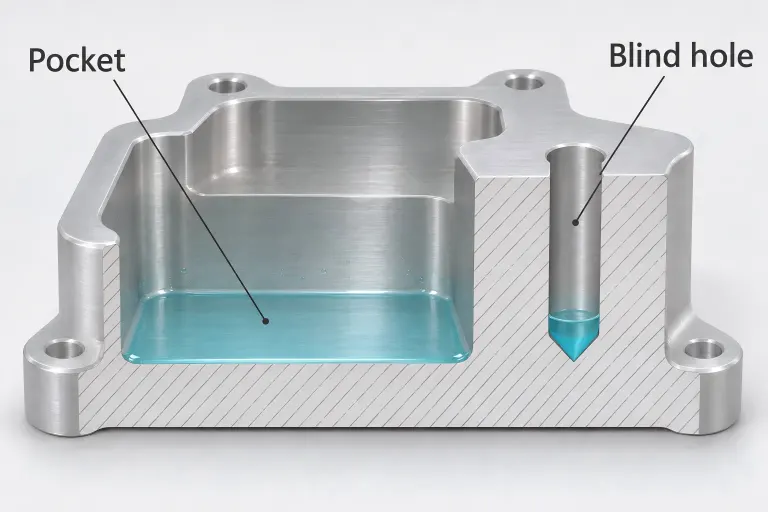
还将流体化学与输送分开. 不同的冷却剂无法补偿堵塞的通道或错过切割的喷嘴. 其中点击是路线的一部分, 评估中包括螺纹质量和排屑量; 成功的铣削路径并不能保证攻丝性能. 机器和工具要求还必须允许建议的流体和输送方法. 纯切削油不会自动成为水溶性冷却剂系统的可互换填充物.
折光仪读数需要乘积系数
对于与水混溶的产品, 记录工作混合物的浓度. 通过折光仪看到的数字可能需要使用流体制造商的系数或图表进行转换.
Blaser Swisslube 的浓度测量指南 解释了该产品特定的转换以及校准仪器的需要. 遵循适用的产品和仪器说明, 包括用于调零的水.
当供应商指定乘数时:
冷却液浓度 (%) = 折光仪读数 × 产品系数
考虑两种假设的产品, 使用正确的仪器刻度进行测量:
| 物品 | 产品A | 产品B |
|---|---|---|
| 折射计读数 | 4.0 | 4.0 |
| 供应商指定因素 | 1.0 | 1.5 |
| 计算浓度 | 4.0% | 6.0% |
相同的读数代表不同的浓度. 这些数字仅说明转换; 这两种浓度都不是针对特定材料或操作的建议.
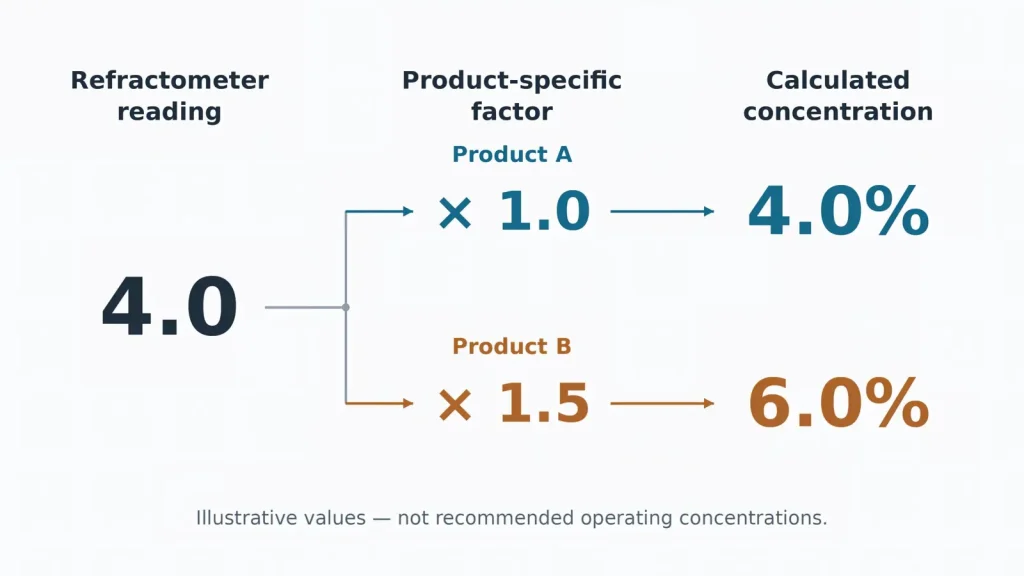
所得百分比描述了稀释后的产品浓度, 不一定是它的含油量. 它也不能证明所使用的液体保持在合适的状态. 杂油和其他污染物会影响读数. 大师流体解决方案’ 浓度控制公告 区分常规浓度检查和使用过的液体中各个成分的分析.
当结果不一致时, 与供应商一起审查工作流体,而不是将标称百分比视为兼容性证明. 水质, pH值(如适用), 污染和液体年龄提供不同的信息. 浓度读数并不能测量所有这些.
对于可比试验, 保留产品标识, 推荐工作范围, 阅读, 系数或换算表, 计算浓度, 采样地点和采样时间. 否则, 标有“4% 冷却剂”的两条记录可能无法描述相同的情况.
跟踪零件超出切削周期
冷却剂评估应遵循对成品部件重要的表面. 对于铝制外壳, 可能包括可见的外墙, 口袋的底部和盲孔可以收集液体.
加工和清洗之间的时间属于试用期. 切割后立即清洗的样品并不代表清洗前托盘中湿的生产批次. 包括预期的持有条件和流程商定的实际延迟; 不要假设一个通用的安全等待时间.
哈伯德霍尔的讨论 去除金属加工润滑剂后的染色 确定稀释和延迟清洁是铝和铜合金的相关因素. 它还区分了去除润滑剂和去除污渍. 洗掉薄膜并不一定能逆转表面已经发生的化学变化.
在有用阶段进行检查: 加工后, 计划举行后, 清洗并干燥后, 并在指定的完成后. 记录标记首次可见的时间. 这有助于缩小调查范围, 尽管仅靠时间并不能证明是哪种化学物质或操作引起的.
使用指定的清洁剂, 冲洗和干燥路线. 实验室溶剂擦拭可能表明可以去除残留物, 但它并没有验证生产洗衣机. 同样地, 扁平优惠券可以筛选合金兼容性,而无需证明流体从外壳的盲孔特征中去除. 更广泛的选择 金属零件的清洗方法 仍然是一个单独的流程决策.
如果阳极氧化, 电镀, 涂漆或粘合如下, 通过该操作取出有代表性的试制件. 应用相关外观, 涂层或粘合验收要求. 视觉上干净的表面和可接受的加工尺寸并不能满足所有下游要求.
让批准与测试条件挂钩
有用的输出是经过批准的过程条件, 有结果支持. 记录测试了哪些合金和零件修订, 流体和工作条件, 困难的操作, 洗涤前的延迟, 清洁路线和最终检查. 包括例外情况, 例如未表示的表面或特征.
将短期证据与长期主张分开. 小型试验可以确定取样部件在记录的条件下满足商定的要求. 它没有建立几个月的油底壳寿命, 使用该机器的每种合金都有稳定的工具更换间隔或等效结果.
同意哪些后续更改需要审核. 取决于应用, 这些可能包括液体替代品, 不同的合金, 工作浓度或供水发生显着变化, 一种新型局部攻丝润滑剂, 或不同的清洁剂. 审查应决定现有证据是否足够或是否需要进行有针对性的重复试验.
比较 CNC 方案时, 包括任何必要的试用部件, 系统准备, 清洁工作, 在报价范围内完成样品和检验. 仅比较精矿价格无法解决这些成本问题.
对于冷却剂敏感的 数控加工项目, 为 RapidEfficient 提供精确的合金, 受影响的功能, 计划完成和任何液体或残留物限制. 如果前一批产品沾污或变得难以清洁, 包括问题出现的阶段以及已知的液体和清洁历史. 这允许建议的加工, 报价前需审核的清洁和验证范围.