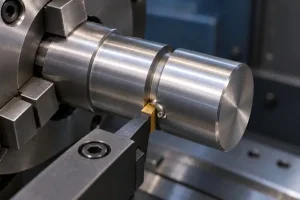

直销和带肩轴可能需要相同的成品轴颈直径, 但需要不同的研磨路线. 肩部可以阻挡通过磨削区域的轴向通道. 键槽可能会中断支撑和驱动零件的表面.
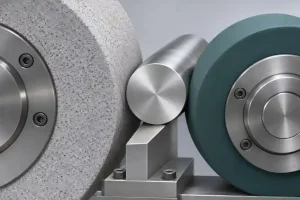
无心磨削工艺从外径去除材料,同时工件放置在砂轮之间, 调节轮和支撑叶片. 连续的圆柱形轮廓适合贯穿进给磨削. 肩部旁边的局部轴颈可能需要进给磨削, 也称为切入式磨削, 或另一条终点路线.
在 CNC 轴订单上指定流程之前, 检查完整的简介以及期刊与其他功能特性的关系. 仅凭直径和表面光洁度要求无法确定建议的路线是否适合零件.
外表面支撑并驱动零件
在传统的无心设置中, 工件支撑在刀片上而不是位于中心孔之间. 砂轮去除材料. 调节轮控制工件旋转; 在贯穿式进给磨削中, 它的倾角和速度也有助于确定轴向运动.
接触几何形状很重要. 供应商必须确定刀片支撑零件的位置以及调节轮在整个操作过程中保持接触的位置. 这些区域需要与正在研磨的表面一起进行审查.
诺顿的直通进纸设置指南 解释叶片几何形状的作用, 工件高度和进出导轨. 未对准的导轨会影响沿零件产生的形状. 没有中心孔并不能消除对受控支撑的需要.
对于长条, 检查研磨区前后的支撑. 对于薄壁套筒, 检查建议的接触力下的变形. 仅从外径范围来看,这两种情况都不应被接受.
起始条件也很重要. 识别材料, 硬度, 来料形式和可用磨料. 建议的精加工余量需要足够的材料来清理所需的表面,同时保留最终尺寸; 平均毛坯直径并不能在所有地方都确定余量.
肩部改变了进给路线
通过进给磨削使工件轴向移动通过磨削区域. 具有连续外径的普通销钉是审查的直接候选者.
现在添加一个比轴颈大的整体轴环. 轴颈仍可能适合磨削间隙, 但项圈不能简单地穿过同一个间隙. 这排除了假设成品型材采用普通不间断进给循环的情况.
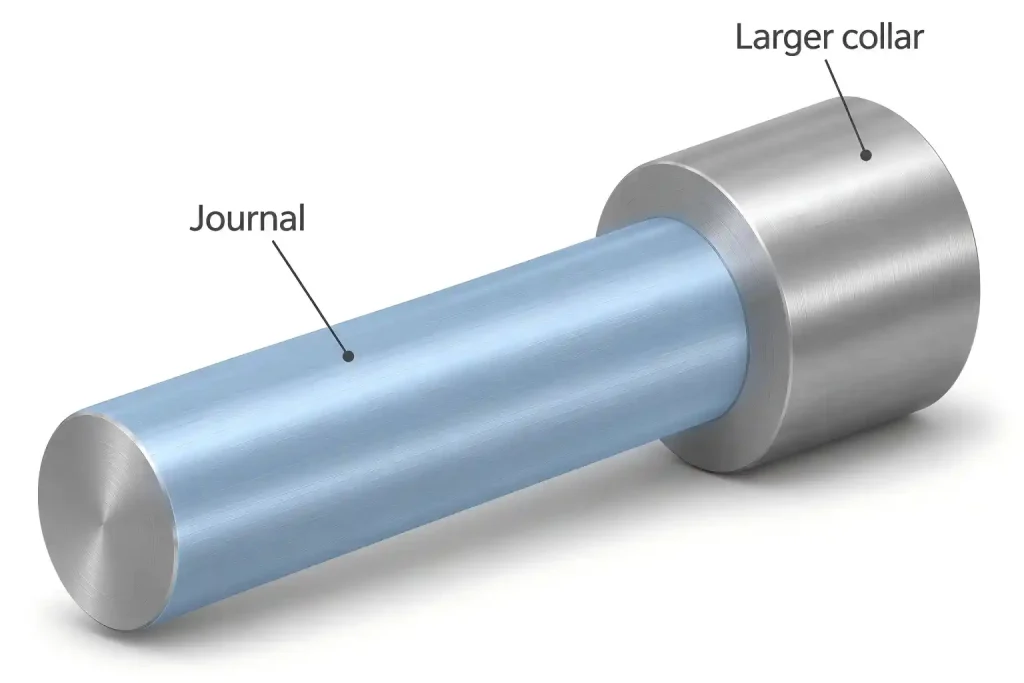
进给磨削提供了不同的运动. 当通过径向进给去除坯料时,零件保持轴向定位. 经过修整的砂轮轮廓可以产生合适的阶梯或成形直径. 供应商仍需确认装载路径, 支持, 车轮间隙和完成的过渡.
JUNKER 的磨削工艺说明 异形零件的贯穿进给磨削和切入式磨削的区别. 他们还描述了肩部和端面的特殊倾斜布置. 这种区别很重要: 磨削轴肩旁边的轴颈并不自动包括磨削轴肩面.
使用完整的零件轮廓来筛选路线:
| 零件特征 | 对拟议操作的影响 | 路线决定 |
|---|---|---|
| 连续圆柱销 | 可以轴向穿过合适的磨削区域 | 检查贯穿进给磨削, 包括进入和退出支持 |
| 日记本位于较大的一体式衣领旁边 | 轴环阻碍了轴颈磨削间隙的通过 | 检查进给磨削或不同的设置; 确认对日志的访问结束 |
| 两本日记本被浮雕隔开 | 接触和支撑取决于焊盘的宽度和位置 | 确认哪些平台支撑并驱动零件以及哪些直径一起磨削 |
| 肩面有自己的光洁度或几何要求 | 完成相邻 OD 并不建立面结果 | 确定合适的端面磨削布置或单独的操作 |
这是一个几何屏幕, 不是机器能力认可.
预磨库存并不能解决所有肩部问题. 如果棒材在轴环直径处进行磨削,然后车削较小的轴颈, 期刊的最终表面被车削. 如果棒材在轴颈直径处进行磨削, 它无法保留更大的整体套环. 在接受“由接地棒制成”作为接地日志的证据之前,追踪哪个操作创建了实际的工作表面.
成本比较应包括车轮轮廓分析, 设置, 肩部的装载和所需的操作. 仅靠快速磨削周期并不能降低小批量的交付成本.
键槽所造成的干扰不仅仅是切割
穿过接触区域的键槽会带来与较大轴肩不同的问题. 当零件旋转时, 凹槽可穿过砂轮, 调节轮和叶片接触区域. 其边缘可反复改变接触条件.
一套公寓, 跨孔或宽浮雕也会影响设置, 取决于其大小和位置. 相关接触区域之外的中断可能对该操作影响不大. 其中的中断需要特定的支持和推动审查. 仅仅说明整个部件是圆柱形是不够的.
该序列可能提供替代方案. 外表面连续时进行磨削, 然后加工键槽或平面, 可以避免研磨过程中的中断. 然而, 后期操作可能会引入毛刺, 处理零件的损坏或移动. 它必须保存完成的日志,并进行最终条件所需的检查.
反过来, 首先加工键槽可以保留随后精加工轴颈的机会, 但将中断的表面留给磨削供应商进行评估. 这两种顺序都不是普遍规则.
对于提议的序列更改, 找出原因: 保持持续接触, 保护成品表面, 或允许在另一次操作后进行修正. 更广泛的 轴加工顺序指南 涵盖如何转动, 特征加工, 热处理与磨削相结合. 这里, 具体问题是当零件达到无心操作时是否仍然具有合适的接触区域.
完成的 OD 仍需要正确的参考
考虑一个套筒,其外径必须与其孔一致. 传统的无心操作支撑并驱动外表面. 它不会自动从孔中定位工件.
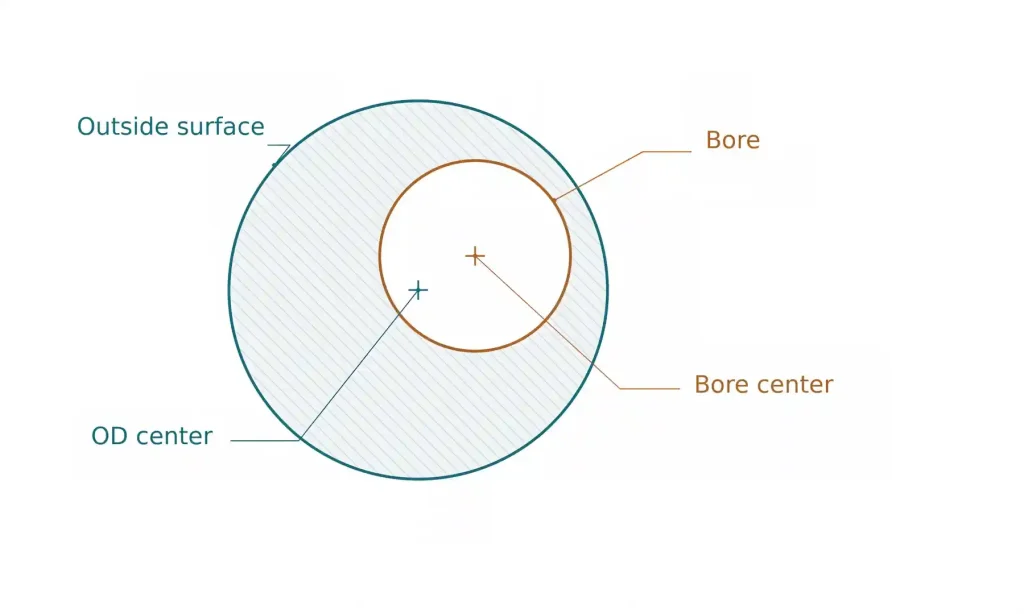
因此,外径可以满足其尺寸要求,而无需证明所需的外径与内径关系. 询问整个过程如何建立这种关系. 取决于部分, 该路线可能需要基于基准的磨削设置, 不同的加工顺序, 或对无心精加工中的关系进行验证控制.
同样的问题也适用于分离轴颈. 精加工两个直径不会, 就其本身而言, 证明符合每个所需的数据关系. 保持绘图的轴相关控件与每个表面的形式不同; 这 同心度和跳动指南 解释了这些差异.
验收还需要的不仅仅是重复的千分尺读数. 某些叶形轮廓在两点宽度上表现出很小的变化,同时仍然存在圆度误差. METAS 研究人员证明了无心磨削针规的这一局限性 哪个直径很重要?.
当指定圆度或与基准相关的跳动时, 包括评估该特性的检查方法. 同意相关部分, 控制长度, 基准设置和最终零件条件. 直径, 表面纹理, 应根据图纸报告形状和基准关系,而不是归结为“精密研磨”的一种说法。
对于一个 CNC machining review, 标记必须研磨的轴颈并保留附近的轴环, 浮雕, 模型中可见的键槽和孔. 确定其功能基准以及磨削后是否要加工任何特征. RapidEfficient 可以在报价前协调供应商对建议的精加工路线和检验范围进行审查. 有用的提案应该解释如何支持该特定部分, 已处理并接受.