

注射成型形式的编织线,其中分离的熔体前沿相遇并连接. 也称为熔接线, 这些区域可能会出现细线, 缺口, 或光泽变化. 它们的机械行为可能与周围材料不同, 但仅凭一条可见线并不能表明该零件是否满足其要求.
有用的区别在于改进标记和证明模制特征之间. 不太明显的线可能会满足外观要求,但会留下有关影响的问题, 重复加载, 或组装过程中开裂. 确定加入区域, 将其与零件的负载联系起来, 并在将外观改善视为完全修正之前选择验收测试.
对照填充图案读取线条
单个浇口可生产一条编织线. 熔体可以在形成孔的核心周围分开,并在下游再次相遇. 多个大门为不同战线的交汇提供了另一条路线. 壁厚的变化也会改变填充顺序和相遇位置.
这些连接区域不同于模具组件之间的界面留下的分型线见证标记. 流痕, 划痕, 弹出损坏也可能类似于线条,但没有相同的原因. 将标记与浇口位置进行比较, 开口, 模具接口, 选择补救措施之前的释放方向.
保留未改变的样品并记录腔号. 在一张照片中可见但在另一张照片中不可见的线条可能反映了照明而不是过程变化. 在一致条件下检查同一区域, 包括可触及的对面.
成型软件可以根据前端相遇的方式区分熔接线和熔合线. 这些标签有助于描述填充行为; 它们不是录取分数. Autodesk 的焊接- 和融合线指导 解释了其中的区别并指出粗略的模拟网格可能会丢失线条.
受控的短镜头序列可以帮助揭示前沿分离和接近的位置. 记录试用条件, 因为不完整的填充不会重现最终包装部件中的所有条件. 用它来研究流动路径, 然后在完整的模制样品上确认连接区域.
通过模制安装耳跟随负载
考虑一个带有安装耳和由芯销形成的孔的塑料支架. 这是一个说明性设计示例, 不是已报告的客户项目. 假设建议的填充图案在孔和耳朵外边缘之间放置一个连接区域.
该孔可以通过尺寸检查, 并且支架可以容纳其紧固件. 这两个结果都无法确定当组件拉动或弯曲耳朵时耳朵的行为方式. 紧固件接触, support conditions, 孔周围的剩余材料决定局部载荷.
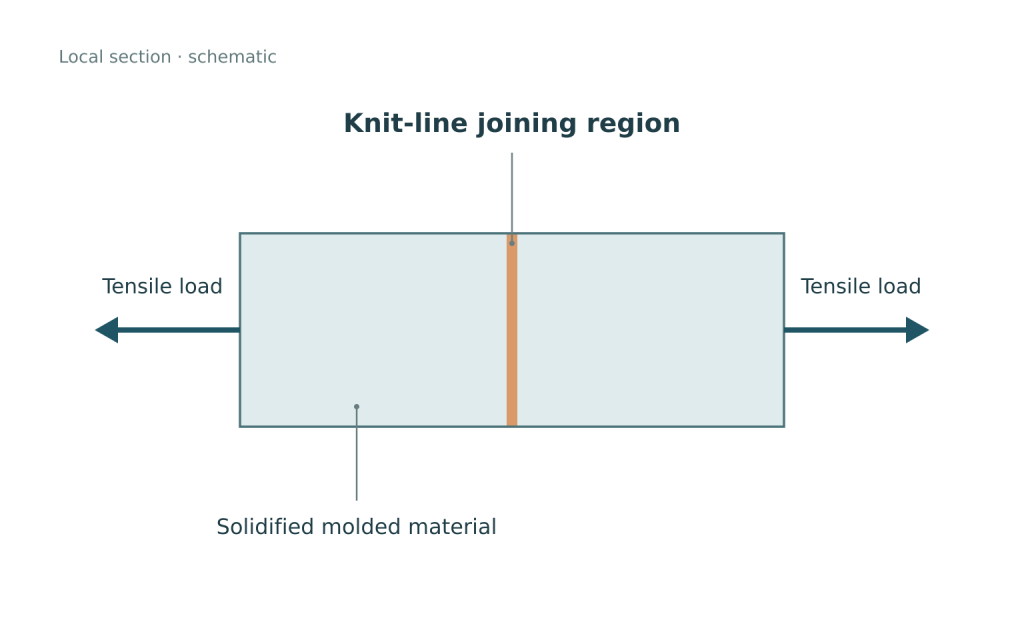
作用于连接区域的张力往往会使其打开. 然而, 表面线只是三维区域的痕迹. 仅其可见方向无法建立完整的应力状态或证明另一个载荷方向是无害的. 检查实际装配情况,而不是根据照片分配强度.
根据连接区域必须承受的负载来评估连接区域, 包括紧固件和周围零件支撑它的方式.
移动浇口可能会将连接区域移离负载部分. 新地点仍需审查: 它可能会将会议区域放置在另一个安装特征附近或改变其他地方的填充. 这 注塑浇口导轨 覆盖浇口放置, 分离, 和残留痕迹; 这里的另一个问题是由此产生的接头在负载下是否可接受.
材料选择并不能消除这个问题. 在玻璃填充树脂中, 局部纤维取向可以在整个连接区域提供比散装材料特性所建议的更少的增强. 在未检查如何获得该值以及它是否代表成型特征之前,请勿将材料数据表中的拉伸强度直接应用于该区域.
相似地, 用增强级树脂替换未填充树脂的变化不仅仅是强度值. 检查新等级的填充行为, 方向, 方面, 以及在批准替代之前模制样品的性能.
选择解决连接条件的更正
审判前, 说明您想要更改的内容: 线路可见度, 装配过程中开裂, 负载能力, 或另一个定义的结果. 然后确定一个合理的原因和可以测试它的响应. 在不保留基线的情况下更改多个设置会使结果难以解释.
温度和灌装速度. 根据树脂供应商的加工指南审查实际熔体和模具条件. 更温暖的会议前沿可能会更有效地加入, 但温度升高必须保持在材料的限制范围内. 更快的填充可以缩短熔体前沿在相遇之前冷却的时间. 然而, 它会使滞留空气引起的问题恶化.
巴斯夫注塑故障排除指南 在其焊接线部分做出了这种区分: 提高注射速度可能会有所帮助, 而发泄问题可能需要减少. 它还将排气口清洁和模具相关的变化确定为单独的纠正路线.
空气逃逸. 检查空气是否可以离开锋面相遇的区域. 现有的排气口可能被堵塞或位置不当,无法满足实际的填充模式. 在假设过程需要更多压力之前对其进行清洁和评估. 任何排气口改造都应适合树脂和工具; 过大的逃生路径会产生闪光.
压力与传递. 检查是否达到预期的灌装和包装顺序. 仅提高保压压力并不能证明连接不良的区域已经恢复. 压力过大可能会产生另一个缺陷, 涵盖在 注塑闪光引导.
流路变化. 大门的重新定位或墙体截面的变化可能会改变正面相遇的位置和方式. 添加浇口可能会缩短流动路径,同时引入另一个汇合区域. 在加工刀具之前评估修改后的填充模式, 并确定变更影响哪些维度和功能批准.
抛光型腔, 改变纹理, 或施加涂层可能会改变可见度. 这些动作不, 他们自己, 通过该部分展示更强的连接. 如果问题是机械问题, 试验必须包括机械反应.
分别记录每个试验条件的外观和功能结果. 保留已鉴定的样品并注意材料准备, 空腔, 流程设置, 和改变的变量. 一旦找到有希望的条件, 确认其在项目打算批准的生产条件下工作.
测试零件实际需要的属性
“熔接线强度”需要一个测试定义. 抗拉强度, 断裂伸长率, 冲击响应, 重复负载寿命, 和对持续负载的抵抗描述了不同的行为. 一个结果并不代表其他结果.
科思创的 焊缝性能的技术讨论 比较单一- 和双浇口聚碳酸酯拉伸样品. 在报告的例子中, 屈服行为保持相似,而断裂伸长率大幅下降. 这是检查失效模式而不是根据一个强度值批准零件的一个有用的理由. 结果属于被测材料和样品; 它不是通用的折减系数.
实用的验收计划可以将连接区域连接到有风险的功能:
| 零件上的连接区域 | 加载或复制函数 | 记录线外可见性的证据 |
|---|---|---|
| 安装孔与耳朵边缘之间 | 紧固件接触和指定的拉力或弯曲载荷 | 载荷和位移, 裂纹起源, 故障位置, 以及任何永久变形 |
| 穿过螺丝凸台 | 指定紧固件, 组装方法, 以及相关服务加载 | 装配过程中的裂纹和装配后的性能; 仅安装扭矩并不是完整的强度测试 |
| 穿过含有压力或流体的墙壁 | 所需压力, 温度, 期间, 和流体条件 | 约定条件下的泄漏或压力测试结果; 可见的线条并不自动意味着泄漏 |
| 跨越反复弯曲的特征 | 预期偏转, 方向, 和操作次数 | 测试期间裂纹发展以及保留或功能丧失 |
| 在没有确定局部负载要求的装饰面上 | 指定的观察条件和成品表面状态 | 外观限制和批准的边界样品; 该批准不涵盖未经测试的机械行为 |
根据产品要求设定数值限值和抽样计划. 该表列出了有用的证据; 它没有规定通用测试负载, 周期计数, 或可接受的裂纹尺寸.
使用装配中重要的支撑和负载条件测试模制特征.
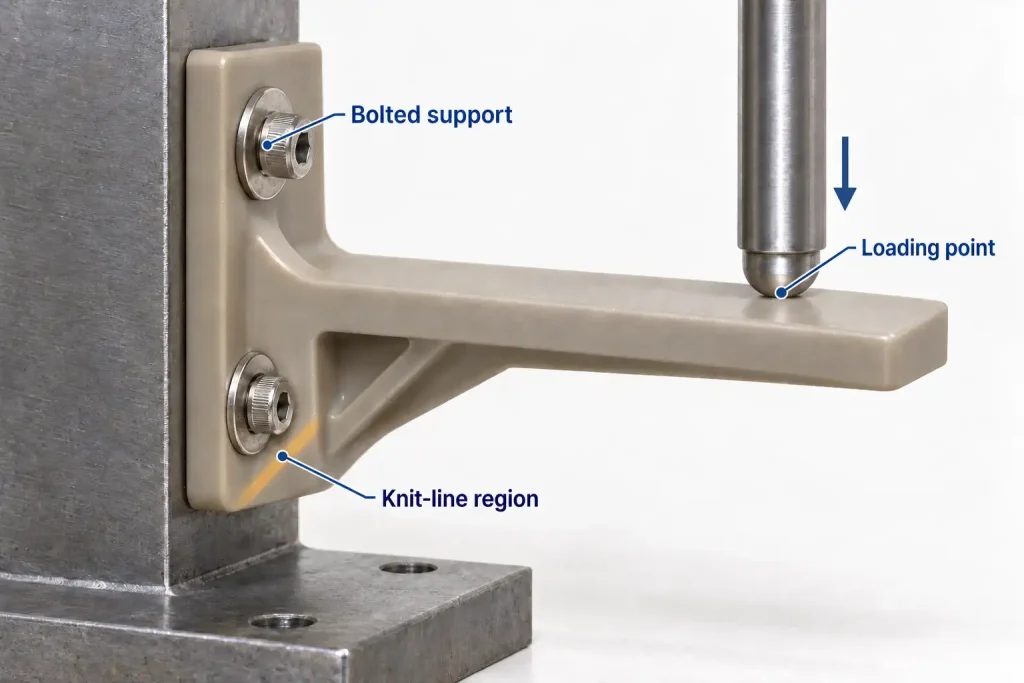
拉伸样本有助于比较材料行为, 但它并不能再现支架的所有功能. 在其他地方断裂的支架测试确定了该故障之前达到的负载; 单独检查连接区域是否有损坏. 它没有确定该地区的最终实力或长期寿命.
使用预期的树脂等级, 加强, 彩包, 以及相关调理. 适用于湿敏材料, 指定测试时的条件. 未经审查,干燥的实验室样品和经过调节的生产部件不应被视为可互换.
单独定义外观验收, 使用中描述的查看设置和完成边界 注塑表面光洁度指南. 如果绘画先于成型, 确定批准是否覆盖成型表面, 涂漆表面, 或两者兼而有之. 隐藏线的涂层无法直接证明其下方的强度.
保留批准的零件修订, 树脂规格, 空腔特性, 试用条件, 和测试结果一起. 对于多型腔工具, 定义证据涵盖哪些空腔. 门布局的改变, 材料, 或流程应触发对受影响批准的审查,而不是根据早期样本自动接受.
对于在加载特征附近有熔合线的零件, 分享模型, 标记线位置或样本照片, 精确的树脂等级, 以及组件的负载或失效要求. Rapid Efficient 可通过其审核成型路线并协调商定的取样和检验范围 注塑服务. 在报价前指定任何所需的功能测试,以便其方法, 责任, 和可交付成果是明确的.






