
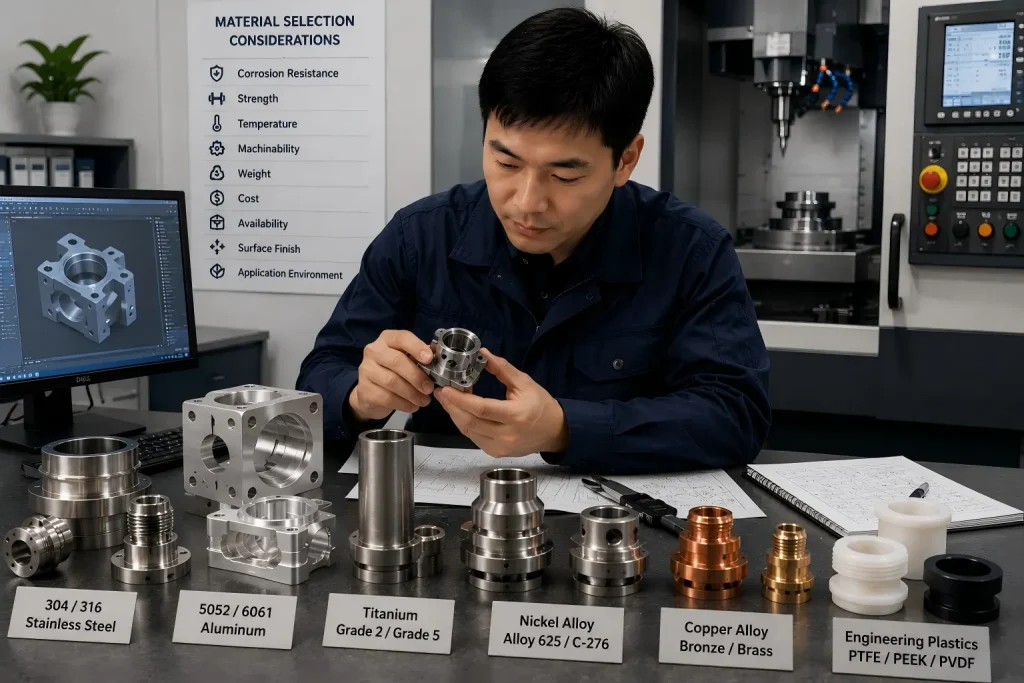
耐腐蚀性不是一个只能从材料名称来判断的固定属性.
在干燥的室内设备中表现良好的材料可能在海水附近失效, 清洁化学品, 高温, 滞留的水分, 或与另一种金属接触. 即使来自同一材料系列的两个等级在暴露于氯化物时也会表现不同, 酸, 碱, 热, 压力, 或缝隙条件.
用于 CNC 加工零件, 材料选择还必须考虑加工, 公差, 线程, 表面处理, 检查, 集会, 打扫, 和包装.
因此,最好的耐腐蚀材料是与实际使用环境相匹配,同时仍满足零件的机械和制造要求的材料.
快速解答
CNC加工零件常见的耐腐蚀材料包括:
- 304 和 316 一般工业用不锈钢, 湿的, 食品设备, 和选定的氯化物暴露应用
- 5052, 5083, 6061, 以及其他用于轻质零件的铝合金,其合金和表面处理与环境相匹配
- 用于海水的商业纯钛和钛合金, 氯化物, 医疗的, 和选定的化学应用
- 镍基合金如Alloy 625 或 C-276 用于更具腐蚀性的化学品, 海军陆战队, 或高温环境
- 铜合金,例如青铜或针对特定水的选定黄铜牌号, 海军陆战队, 轴承, 和电气应用
- ptfe, 聚偏氟乙烯, 窥视, 聚丙烯, 和 HDPE 耐化学性时, 绝缘, 或者低重量比金属强度更重要
没有一种材料能够在所有环境下都耐腐蚀.
应根据化学性质进行选择, 专注, 温度, 接触时间, 含氧量, 压力, 流体速度, 清洗过程, 配合材料, 和所需的使用寿命.
快速比较表
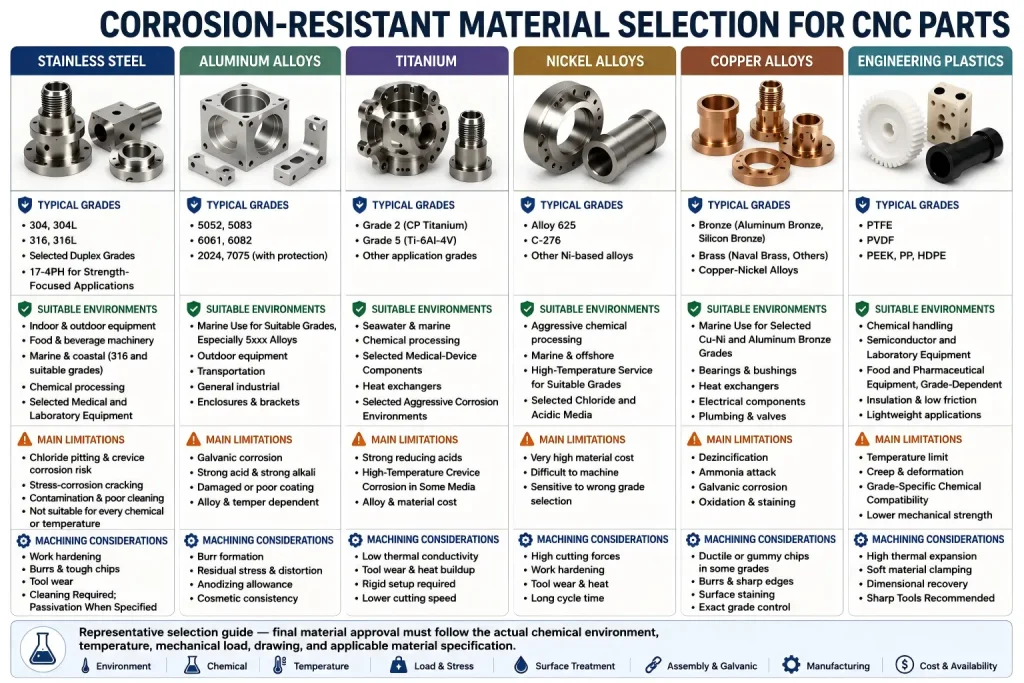
| 材料族 | 普遍审查的成绩 | 主要腐蚀优势 | 重要限制 | CNC加工注意事项 |
|---|---|---|---|---|
| 不锈钢 | 304, 304l, 316, 316l, 复式, 17-4PH值 | 一般耐腐蚀性和稳定的钝化表面 | 氯化物点蚀, 缝隙腐蚀, 污染, 应力腐蚀风险仍然存在 | 加工硬化, 毛刺, 刀具磨损, 钝化和清洗 |
| 铝 | 5052, 5083, 6061, 6082 | 重量轻,具有天然保护性氧化层 | 合金族, 电流接触, 强酸, 强碱, 涂层损坏会影响性能 | 毛刺控制, 残余应力, 阳极氧化余量和外观一致性 |
| 钛 | 年级 2, 年级 5 和特定应用的等级 | 在许多氧化性中具有优异的抵抗力, 中性的, 氯化物, 和海水条件 | 强还原性或络合化学物质可能会侵蚀钝化膜 | 热量集中, 刀具磨损, 严格的设置和材料成本 |
| 镍合金 | 合金 625, C-276 和特定环境牌号 | 对选定的腐蚀性化学物质具有很强的耐受性, 海军陆战队, 和高温环境 | 昂贵的, 难以加工且等级特定 | 高切削力, 热, 加工硬化和长循环时间 |
| 铜合金 | 青铜, 铝青铜, 海军黄铜和精选铜合金 | 特定水中的有用电阻, 船舶和轴承应用 | 脱锌, 氨攻击, 可能发生电偶腐蚀和氧化 | 毛刺, 延展性, 表面染色和精确的品位控制 |
| 工程塑料 | ptfe, 聚偏氟乙烯, 窥视, 聚丙烯, 高密度聚乙烯 | 在合适的环境中无电化学生锈和广泛的化学兼容性 | 温度, 蠕变, 肿胀, 渗透性和化学相容性各不相同 | 热膨胀, 夹紧变形和尺寸恢复 |
该表是一个起点, 不能替代化学兼容性审查或受控材料规范.
耐腐蚀性取决于环境
问题不应该以:
哪种材料的耐腐蚀性能最好?
更好的起点是:
该零件将接触什么, 在什么温度下, 多长时间, 以及在什么机械条件下?
可能需要考虑几种不同的腐蚀机制.
一般腐蚀
全面腐蚀相对均匀地影响大面积的表面.
暴露在潮湿环境中的碳钢是一个常见的例子. 物质损失可能是可见的且可合理预测的, 但它仍然会削弱零件或损坏配合, 密封面, 线程, 和外观.
点蚀和缝隙腐蚀
点蚀会产生局部空洞,这些空洞可能会渗透得很深,而周围的大部分表面看起来仍然可以接受.
缝隙腐蚀可能发生在液体滞留或氧气进入受到限制的区域, 包括:
- 线程数
- 垫片接口
- 盲孔
- 重叠接头
- 窄口袋
- 垫圈接触区域
- 密封槽
- 沉积物和污染
不锈钢可以抵抗广泛的表面腐蚀,但在含氯化物的环境中仍然容易受到局部腐蚀.
电偶腐蚀
当不同的导电材料在电解质存在的情况下进行电连接时,可能会发生电偶腐蚀.
例子包括:
- 带不锈钢紧固件的铝制外壳
- 连接到铝的铜部件
- 碳纤维复合材料接触铝
- 安装在湿铝结构中的不锈钢插件
- 紧固件周围有外露边缘的涂层零件
材料组合, 暴露面积比, 电解质, 涂层条件, 引流, 和装配设计都会影响结果.
因此,材料选择应考虑整个组件,而不仅仅是单个 CNC 零件.
应力腐蚀开裂
当三种情况同时发生时,某些材料可能会破裂:
- 易受影响的材料
- 拉应力
- 破坏性环境
应力可能来自装配负载, 压配合, 焊接, 冷加工, 残余应力, 或服务压力.
在简单的浸没测试中表现良好的牌号可能仍然不适合高应力的螺纹或焊接部件.
高温氧化和热腐蚀
耐室温湿气的材料在高温下可能无法发挥相同的作用.
温度会影响:
- 反应率
- 钝化膜稳定性
- 缩放
- 热循环
- 力量
- 涂层行为
- 应力腐蚀风险
- 蒸发后化学浓度
高温应用需要腐蚀和机械性能审查.
不锈钢
不锈钢通常是耐腐蚀 CNC 零件的首选材料系列.
其耐腐蚀性来自于表面形成的富铬钝化膜. 然而, 不锈钢是耐腐蚀而不是防腐蚀.
304 和 304L 不锈钢
304 和 304L 是实用的选择:
- 室内工业设备
- 食品加工设备
- 实验室组件
- 外壳和支架
- 通用户外零件
- 整洁的外观要求
- 潮湿环境,无严重氯化物暴露
304L 的碳含量较低,在焊接和抗敏化性很重要的情况下经常进行审查.
304 当零件暴露于盐雾时可能不是最安全的选择, 海水, 热氯化物溶液, 腐蚀性清洁化学品, 或狭窄缝隙内的停滞液体.
316 和 316L 不锈钢
316 316L含钼, 与相比,它提高了许多含氯化物环境中的抗点蚀和缝隙腐蚀能力 304.
他们经常被审查:
- 海洋和沿海设备
- 流体配件
- 食品饮料机械
- 实验室组件
- 医疗相关设备零件
- 化学品处理组件
- 户外组件
- 对腐蚀敏感的紧固件和轴
然而, 316 并不自动适合所有海水或氯化物应用. 温度, 专注, 压力, 停滞状态, 表面饰面, 打扫, 缝隙设计仍然很重要.
为了更集中的比较, 审查 18-8 与 316 不锈钢.
双相和高合金不锈钢
当出现以下情况时,可以考虑使用双相不锈钢或更高合金不锈钢: 304 或者 316 不能提供足够的抗氯化物点蚀能力, 缝隙腐蚀, 或应力腐蚀开裂.
它们的适用性取决于:
- 准确等级
- 热处理
- 焊接路线
- 产品形态
- 所需强度
- 温度
- 检验要求
在没有受控等级和适用标准的情况下,不应将它们仅指定为“双相不锈钢”.
机加工和钝化
机械加工会留下游离铁, 切削液残留, 磨料污染, 毛刺, 以及不锈钢表面上的碎屑.
机械加工后可指定钝化, 去毛刺, 和清洁以去除游离铁污染物并支撑钝化表面.
钝化不:
- 添加厚的可见涂层
- 修复深坑
- 纠正错误的不锈钢牌号
- 保证对每种化学品的耐受性
- 更换适当的清洁和包装
阅读更多关于 CNC零件不锈钢钝化.
铝合金
铝自然形成一层薄薄的氧化层,可以提供有用的耐腐蚀性,且密度比不锈钢低得多.
合金系列很重要.
5052 和 5083
5052 和 5083 属于铝镁家族,经常被审查:
- 与海洋相关的建筑物
- 钣金外壳
- 焊接部件
- 户外装备
- 水箱和盖子
- 耐腐蚀轻质结构
5052 通常用于成型板材零件, 尽管 5083 通常选择用于更强的板材和焊接海洋结构.
确切的合适还是要看脾气, 焊接, 压力, 接触, 紧固件, 和制造路线.
6061 和 6082
6061 和 6082 提供有用的平衡:
- 机械加工性
- 力量
- 可用性
- 焊接性
- 耐一般腐蚀
- 阳极氧化选项
它们是 CNC 加工的常见选择:
- 外壳
- 括号
- 镜框
- 治具组件
- 设备配件
- 封面
- 安装板
它们可能适合许多室内和室外应用, 但光秃秃的 6061 不应自动被视为与严重暴露于盐水中的海洋合金相同.
2024 和 7075
2024 和 7075 通常选择强度而不是最大耐腐蚀性.
他们可能需要:
- 阳极氧化
- 转化膜
- 绘画
- 包层
- 受控密封
- 仔细的电流隔离
对于腐蚀敏感部件来说,强度更高的铝合金并不一定是更好的选择.
阳极氧化和涂层
阳极氧化可提高表面耐腐蚀性能, 磨损行为, 绝缘, 工艺与合金和应用相匹配时的外观.
绘图应定义:
- 阳极氧化型
- 所需厚度
- 密封
- 颜色
- 可见表面
- 遮蔽区域
- 线程数
- 轴承座
- 电气接触区域
- 加工前或加工后的尺寸要求
可供审查 CNC 加工零件的表面光洁度 在最终确定图纸之前.
钛
钛形成稳定且牢固粘附的氧化膜,在许多氧化作用下具有出色的耐受性, 中性的, 氯化物, 和海水环境.
年级 2 钛
商业纯级 2 经常审查钛的耐腐蚀性, 成形性, 可焊性, 中等强度比最大机械强度更重要.
可能的应用包括:
- 化学加工组件
- 热交换器零件
- 海水设备
- 流体处理部件
- 医疗和实验室设备
- 耐腐蚀紧固件和配件
年级 5 钛
年级 5 钛, 也称为Ti-6Al-4V, 提供比商业纯钛更高的强度,同时保留有用的耐腐蚀性.
它通常被审查为:
- 高强度轻量化零件
- 航空航天零部件
- 医疗器械组件
- 船用五金件
- 高负载支架和紧固件
年级 5 不应自动替换等级 2 在化学服务应用中. 机械强度和腐蚀行为都必须根据实际环境进行审查.
钛的局限性
钛并不普遍免受化学侵蚀.
潜在的担忧包括:
- 强还原酸
- 含氟化学品
- 高温下的缝隙条件
- 受污染的表面
- 与较少贵金属的电偶相互作用
- 合金或产品形态不正确
与铝或普通不锈钢相比,钛的成本更高,加工要求更高.
镍基合金
当普通不锈钢不能满足复合腐蚀时考虑镍基合金, 温度, 和机械要求.
示例可能包括:
- 合金 625 对于选定的海军陆战队, 氯化物, 化学, 和高温应用
- 适用于选定的腐蚀性化学环境的 C-276 型合金
- 其他镍铬合金, 镍钼, 或镍铬钼牌号
精确的合金至关重要.
单独的“铬镍铁合金”或“镍合金”并不是完整的材料规格,因为不同的牌号是针对不同的强度组合而设计的, 抗氧化性, 耐化学性, 疲劳, 和温度.
镍合金会给数控加工带来巨大的挑战:
- 高切削力
- 加工硬化
- 热量集中
- 刀具快速磨损
- 坚韧的芯片
- 毛刺形成
- 循环时间长
- 原材料成本高
应该选择它们,因为环境需要它们, 不仅仅是因为它们听起来比不锈钢更先进.
铜合金
铜合金可以提供有用的耐腐蚀性, 电导率, 轴承性能, 和选定应用中的防污性能.
可能的材料包括:
- 青铜
- 铝青铜
- 硅青铜
- 海军黄铜
- 铜镍合金
- 特定应用的黄铜牌号
然而, “黄铜”或“青铜”对于受控绘图来说太宽泛.
潜在风险包括:
- 脱锌
- 与氨相关的裂解
- 电偶腐蚀
- 表面氧化
- 化学染色
- 铅或成分限制
- 不合适的水化学条件下的加速攻击
图纸应定义确切的合金,而不是允许供应商选择任何铜色材料.
工程塑料
工程塑料不会像金属那样生锈,并且在合适的环境下可以提供很强的耐化学性.
ptfe
PTFE 具有非常广泛的耐化学性和低摩擦系数.
它可用于:
- 密封件
- 绝缘子
- 阀门组件
- 滑动部件
- 化学品处理组件
- 垫圈和支撑环
其局限性包括刚度低, 蠕变, 高热膨胀, 和负载下的尺寸不稳定性.
聚偏氟乙烯
PVDF 可能会接受化学品处理审查, 体液, 半导体, 实验室, 以及需要兼具耐化学性的户外应用, 清洁度, 和比 PTFE 更好的机械稳定性.
窥视
PEEK 结合了有用的耐化学性和更高的温度能力, 力量, 戴阻力, 和尺寸稳定性优于许多常见塑料.
它可能被选为:
- 轴承
- 密封件
- 电气绝缘
- 流体处理部件
- 高温设备
- 半导体元件
- 医疗相关设备
聚丙烯和高密度聚乙烯
PP 和 HDPE 是许多储罐经济高效的选择, 封面, 流体成分, 化学品处理部件, 和低负载结构.
它们的适用性取决于:
- 化学类型
- 专注
- 温度
- 接触时间
- 机械负载
- 紫外线照射
- 所需公差
- 清洗流程
诸如“塑料具有耐化学性”之类的一般性陈述是不够的. 应审查确切的聚合物等级和相容性数据.
如何选择合适的材料
1. 确定确切的环境
提供:
- 化学名称
- 专注
- 温度
- 曝光时间
- 连续或间歇暴露
- 浸没, 溅, 汽, 或户外曝晒
- 氯或盐含量
- 清洁化学品
- 灭菌方法
- 流体速度
- 氧气供应量
“海洋用途”或“化学环境”通常过于模糊,无法可靠选择.
2. 定义故障模式
明确设计是否必须防止:
- 一般材料损失
- 点蚀
- 缝隙腐蚀
- 锈渍
- 电偶腐蚀
- 应力腐蚀开裂
- 高温氧化
- 化学溶胀
- 失去力量
- 表面变色
- 顾客化妆品拒绝
不同的失效模式可能需要不同的材料或精加工策略.
3. 查看机械要求
材质还必须满足:
- 力量
- 刚性
- 硬度
- 疲劳
- 穿
- 抗冲击性
- 螺纹强度
- 温度能力
- 体重目标
- 电气或热要求
具有最高耐腐蚀性的材料可能无法提供所需的负载能力或尺寸稳定性.
4. 审查机械加工和精加工
材料选择影响:
- 刀具磨损
- 毛刺形成
- 加工硬化
- 发热
- 薄壁变形
- 螺纹质量
- 表面粗糙度
- 抛光
- 钝化
- 阳极氧化
- 电镀
- 检查
- 包装
进行更广泛的制造比较, 使用我们的 CNC加工材料指南.
5. 检查完整的装配
腐蚀可以通过组件来控制,而不是单独通过一个零件来控制.
确认:
- 紧固件材料
- 刀片
- 垫圈
- 涂料
- 电气接地
- 碳纤维接触
- 引流
- 密封
- 滞留水分
- 接触面积比
- 清洁和保养
当使用不兼容的材料组装时,耐腐蚀的 CNC 零件仍然可能会出现故障.
询价清单
在请求报价之前, 提供:
- 精确的材料等级
- 脾气, 状况, 或热处理
- 适用材料标准
- 3CAD模型
- 受控二维绘图
- 数量
- 服务环境
- 化学品和浓度
- 工作温度
- 关键尺寸和公差
- 螺纹和密封面
- 表面光洁度要求
- 钝化, 阳极氧化, 涂层, 或电镀要求
- 遮蔽区域
- 材料证明要求
- 检验和测试要求
- 清洁和包装期望
- 是否允许材料替代
这些详细信息有助于供应商评估所请求的材料是否, 加工路线, 表面处理, 和检查计划兼容.
Rapid Efficient 如何支持耐腐蚀零件
Rapid Efficient 支持铝材 CNC 加工, 不锈钢, 铜合金, 工程塑料, 钛, 和其他项目特定材料.
支持可能包括:
- 图纸和可制造性审查
- 材料等级审查
- 数控铣削和车削
- 原型和小批量生产
- 表面精加工协调
- 钝化, 阳极氧化, 抛光, 电镀, 和涂层协调
- 尺寸检验
- 根据要求提供材料文件
- 需要时 CMM 报告
- 打扫, 包装, 和国际交付协调
最终可行性取决于材料等级, 几何学, 数量, 公差, 表面处理, 文档, 及服务环境.
了解更多关于我们的 数控铣削服务.
常问问题
什么金属的耐腐蚀性能最好?
没有通用的最佳金属. 钛和精选的镍合金在许多苛刻的环境中表现良好, 尽管 316 对于不太恶劣的条件,不锈钢或铝可能更实用. 化学品, 温度, 压力, 缝隙, 成本, 和制造要求决定最佳选择.
是 316 不锈钢 防腐蚀?
福田街道. 316 通常比氯化物相关的点蚀更好 304, 但它仍然会遭受点蚀, 缝隙腐蚀, 污染, 和在足够恶劣的环境中的应力腐蚀开裂.
哪种铝合金的耐腐蚀性能好?
5052 和 5083 对海洋和腐蚀敏感的制造零件进行普遍审查. 6061 还为许多外壳提供有用的一般耐腐蚀性和更好的 CNC 加工性能, 括号, 和设备零件.
钛总是比不锈钢好吗?
福田街道. 钛具有优异的耐腐蚀性和低密度, 但它更昂贵且更难加工. 不锈钢可以提供更好的成本平衡, 力量, 可用性, 加工, 和许多项目的耐腐蚀性.
阳极氧化可以使任何铝合金耐腐蚀吗?
阳极氧化可以改善铝表面保护, 但最终结果还是取决于合金, 预处理, 阳极氧化型, 厚度, 密封, 几何学, 损害, 和运行环境.
CNC加工后不锈钢会生锈吗?
是的. 不锈钢在游离铁时会出现锈迹, 脏磨料, 工具, 固定装置, 处理, 或包装污染表面. 腐蚀敏感部件可能需要清洁和钝化.
塑料的耐化学性比金属好吗?
有时. ptfe, 聚偏氟乙烯, 窥视, 聚丙烯, 和 HDPE 可抵抗多种化学物质, 但兼容性取决于化学浓度, 温度, 时间, 加载, 肿胀, 蠕变, 以及准确的聚合物牌号.
选择耐腐蚀材料需要哪些信息?
提供准确的化学环境, 专注, 温度, 曝光时间, 机械负载, 配合材料, 预期使用寿命, 清洁方法, 材料标准, 表面处理, 及检验要求.
请求材料审查
发送快速高效的 2D 绘图, 3D型, 数量, 运行环境, 物质偏好, 表面处理要求, 和检查期望.
我们可以回顾一下:
- 材料和等级选项
- 加工风险
- 电偶腐蚀问题
- 螺纹和密封特性
- 钝化或阳极氧化要求
- 完成后的关键尺寸
- 检查和文件范围
- 包装和湿度控制要求
收到完整的项目信息后, Rapid Efficient 可以审查可制造性并通常在 24 小时.