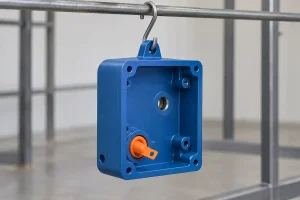

塑料盖可以承受清洁剂的作用,但如果其内部垫不再保持附着状态,则仍然不适合替换. 这是考虑聚丙烯时的一个实际问题 (聚丙烯) 代替 ABS 用于机加工设备盖. 材料更换必须留下可用的垫附件和足够的间隙以便在内部移动的零件.
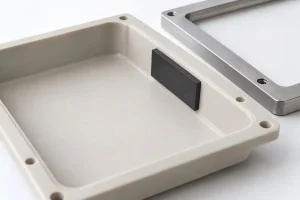
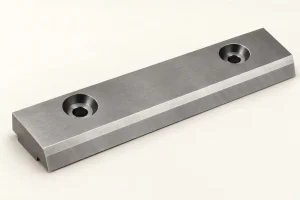
这里的例子是由塑料板加工而成的非承压盖. 它的法兰用螺钉固定在金属框架上, 并且将垫片粘合到移动部件附近的内壁上. 当 ABS 的牌号和粘合系统适合清洁周期时,ABS 仍然是一种选择. 当 PP 提供所需的化学兼容性时,它就成为候选材料; 其附件和安装间隙也必须满足盖板的要求.
清洁器和垫需要兼容的材料
PP 通常被考虑用于化学接触部件. 当 ABS 盖暴露于它无法忍受的清洁剂时,这使得它成为候选者. 它并不能使 PP 对每种清洁剂具有耐受性, 或确定 ABS 不适合实际的清洁周期.
从完整的清洁剂配方开始, 其工作浓度, 温度, 接触时间和冲洗程序. 一种成分的耐受性评级并不能确定与最终混合物的兼容性. 在代表应用的条件下检查建议的库存等级, 包括来自装配的应力. 如果现有的 ABS 等级兼容, 仅凭耐化学性并没有理由更换它.
粘合焊盘引入了不同的比较. ABS 通常提供更直接的粘合剂选择途径. PP表面能低: 许多普通粘合剂不能充分润湿其表面以形成可靠的粘合. 因此,保持附着在 ABS 上的垫可能会与化学上合适的 PP 盖分离.
PP 可与合适的系统粘合. 提案必须标明粘合剂或胶带, 任何所需的表面处理, 制备过程及固化条件. 批准用于 ABS 的粘合剂不会自动批准用于 PP. 反过来, 用于 PP 的粘合剂仍需要适合垫材料和接头的使用条件.
恩欣格的 工程塑料手册 提供材料选择背景并讨论化学暴露和粘合限制. 使用当前库存和粘合剂供应商’ 购买特定组合的指南.
对于这个封面, 两个问题必须分开: 清洁剂会损坏塑料吗, 清洁后附件是否仍牢固? 覆盖材料良好的耐化学性结果并不能回答第二个问题.
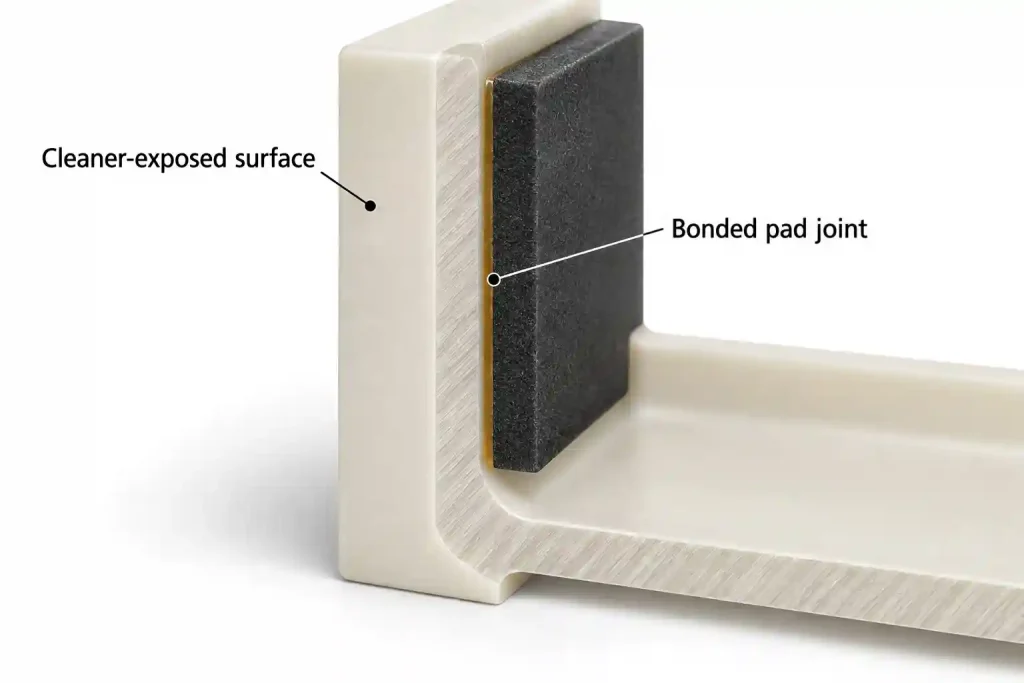
盖子及其垫附件可以一起提出:
| 建议路线 | 封面要求 | 内部焊盘要求 | 报价时必须区分什么 |
|---|---|---|---|
| 保留指定的ABS | 确认其等级适合实际的清洁周期和安装间隙 | 仅在经过验证的条件下保留经批准的粘合系统 | 现有设计与任何新要求的暴露测试 |
| 使用带有粘合垫的 PP | 批准建议的库存等级以及任何墙壁或支撑更改 | 验证与 PP 兼容的粘合剂或胶带以及任何表面处理 | 机加工盖, 粘合准备, 装配和资格认证职责 |
| 使用带有机械固定垫的 PP | 批准库存等级和修改后的附件几何形状 | 确认保留, 移除新硬件周围的通道和间隙 | 修改后的图纸, 附加功能, 硬件和组装工作 |
机械固定消除了对特定粘合接头的依赖, 但这不是免费替代. 一颗螺丝, 夹子或固定袋占用空间并引入新的负载路径. 贯穿紧固件也可能会形成原始盖子没有的开口. 在比较价格之前批准这些针对封面功能的更改.
对于 CNC 订单, 指定可加工的库存产品, 不仅仅是一个通用的树脂名称. 记录生产厂家, 年级, 板状或棒状, 和允许的修改. 注塑树脂的数据表本身并不能确定不同坯料形状的特性.
如果盖子稍后模制, 单独审查更改. 这 CNC加工与注塑成型比较 解释了为什么机加工样品不能满足所有模制零件的要求.
可用的毛坯尺寸, 所需的壁厚和垫附件可能会改变成品成本. 比较相同订单数量的建议盖组件. 标记清洁剂暴露的表面, 提交图纸上的焊盘位置和最小内部间隙 CNC machining review.
墙壁和垫子周围的间隙
盖墙可满足检查台上的图纸尺寸,但安装后可向内部构件移动. 粘合垫随墙壁移动, 因此其突出部分也必须包含在间隙检查中.
在可比较的测试条件下比较建议的 ABS 和 PP 原料等级的刚度. 刚性外壳通常选择 ABS, 但仅凭材料名称并不能建立通用的刚度排名. PP牌号, 填充剂和修饰不同, 与 ABS 等级一样. 当图纸指定未填充材质时,填充材料是单独的提案.
强度和刚度回答不同的问题. 强度数据有助于评估规定测试条件下的损坏或屈服; 刚度描述了对弹性变形的抵抗力. 高拉伸强度和成功的短手负载测试都无法确定盖子在长期使用期间的间隙.
如果建议的 PP 等级硬度较低, 同一堵墙可能需要更短的无支撑跨度, 更大的厚度或其他支撑. 每个选项都会改变设计. 向内加厚墙壁可能会消耗变更旨在保护的间隙. 向外移动墙壁可能会破坏外部围护结构. 在接受“加厚”作为解决方案之前先确定可用空间.
定义已安装盖板并在其预期负载和温度下的最小工作间隙. 将该功能限制与用于检查松动部件的尺寸分开.
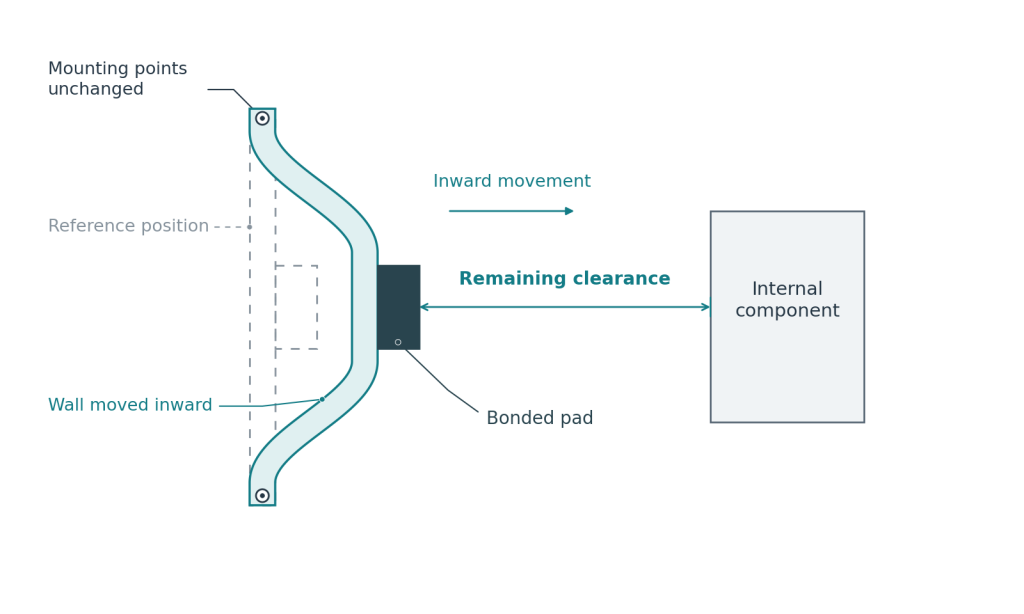
两种材料还需要注意持续负载下随时间变化的变形. 在螺纹法兰处, 局部压缩和夹紧力的变化会影响盖子在框架上的安装方式. 这是一道汇编题, 不是为 ABS 或 PP 指定通用拧紧扭矩的理由. 查看实际接头, 支持和服务期限.
熔点, 玻璃化转变温度或热变形测试结果不, 就其本身而言, 该组件允许的连续工作温度. 相关限制包括负载和允许的移动, 以及曝光时间.
在清洁和维修期间检查组件
使用由建议的库存等级和建议的加工和连接路线制成的样品. 使用指定的附件硬件将其安装到预期的框架上. 检查运动部件的最小间隙, 包括焊盘处, 在暴露之前以及在约定的使用负载和温度下. 在指定的清洁周期后重复功能检查.
在运行比较之前设置接受限制. 对于这个例子, 检查安装的组件是否保持所需的间隙, 法兰保持正确就位, 垫保持在其允许的位置限制内, 及其附件符合规定的保留要求. 未损坏表面的照片无法证明满足所有这些要求. 清洁后检查接头以及裸露的塑料.
将比较保持在测试条件内. 成功的室温擦拭测试并不认可热浸, 并且短期试验并不能建立长期的夹具保留.
如果 ABS 满足所需的清洁周期并且现有接头仍然适用, 它仍然是一个有效的选择. 如果需要PP, 批准其库存等级以及已评估的垫附件和覆盖几何形状. 改变粘合剂, 固定硬件或壁厚改变了被接受的组件.