
A2和D2都是冷作工具钢, 但它们解决了磨损和边缘损坏的不同平衡问题. 当磨粒磨损限制良好支撑工作表面的使用寿命时,D2 值得考虑. 当抗碎裂性与耐磨性同时重要时,A2 通常是更合适的起点. 这两种选择都不需要检查刀片的几何形状, 热处理和操作条件.
用于更换冲头, 剪切插入件或耐磨部件, 从更换现有部件的原因开始. 缓慢磨损的边缘和早期脱落的边缘不需要相同的材料响应. 购买 D2 作为一般升级可能会导致实际问题得不到解决.
购买决定还包括成品状况. 退火毛坯, 等待磨削的硬化刀片和准备组装的成品替换件是不同的交付成果, 即使这三者都具有相同的钢材名称.
更改等级之前请阅读工作边缘
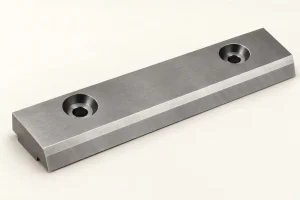
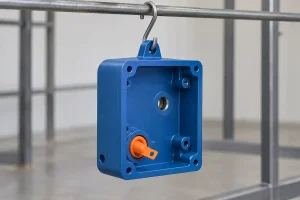
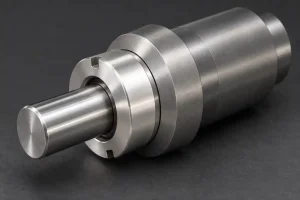
考虑使用带有工作刃的可更换刀片, 定位肩和安装孔. 该图描述了它的形状. 使用过的插入件增加了有关使用中发生情况的证据.
记录损坏开始的位置, 它是如何发展的以及哪些功能限制会触发更换. 对于没有使用历史的新设计, 确定预期的工作材料, 接触运动, 加载和边缘支持,而不是发明故障历史记录.
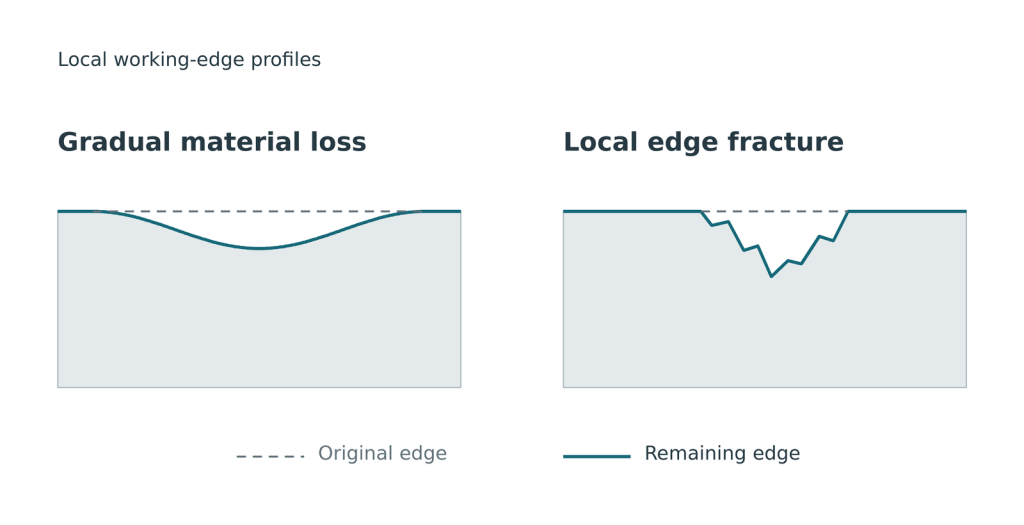
以下观察指导调查. 他们不会仅从外观上建立故障机制.
| 观察使用过的刀片 | 需要检查什么 | A2/D2 决定的后果 |
|---|---|---|
| 工作轮廓逐渐失去材料, 轨迹沿接触方向. | 磨损是否占主导地位? 检查工作材料, 硬颗粒, 润滑以及表面是否也拾取转移的材料. | 如果边缘有足够的支撑并且不会首先因碎裂而失效,D2 的耐磨性可能会很有用. |
| 小碎片从边缘脱落,而大部分工作表面保持完好. | 检查对齐情况, 操作间隙, 边缘几何形状, 本地支持, 硬度和制造历史. | 在提高耐磨性之前先研究抗碎裂性. A2 可能是更好的候选者, 但等级变化无法纠正错位. |
| 边缘滚动或负载表面永久变形. | 检查实际负载, 接触面积, 支撑以及指定和达到的热处理条件. | 这并不是自动需要 D2 的证据. 设计或硬度条件可能需要注意. |
| 材料堆积在工作面上并且接触变得粗糙. | 检查粘合剂转移情况, 润滑问题和不合适的表面状况. | 不要将所有磨损问题都视为磨损. 仅选择 A2/D2 可能无法解决接触问题. |
可能存在混合损坏. 磨损的轮廓会集中负载,然后碎裂; 转移的材料可能会在可见边缘失效之前干扰接触. 在抛光或重新研磨刀片之前保留有用的证据.
乌德霍姆的 冷作工具钢选择指南 区分这些故障机制并通过 AISI A2 和 Sverker 识别 Rigor 21 与 AISI D2. 它为讨论磨损-碎裂权衡提供了有用的基础. 其等级描述并不是对特定零件使用寿命的预测.
相同的HRC并不意味着相同的工作行为
洛氏 C 硬度结果测量抗压痕能力. 它没有完全描述钢的碳化物结构或抗边缘断裂能力.
D2 的碳化物含量高于 A2. 这些硬颗粒有助于抵抗磨损, 但金额, 碳化物的尺寸和分布也会影响抗局部开裂和碎裂的能力. 这就是为什么具有相同指定 HRC 的两个刀片在薄加工刃处可能表现不同的原因.
这并不能使 A2 免受碎裂影响,也不能使 D2 不适合所有中断加载. 有用的比较是在适当的热处理条件下确定的等级之间进行的, 在实际几何中使用. 受支撑的磨损面和狭窄的突出齿提出了不同的要求.
指定所需的最终硬度范围,而不是询问可用的最大硬度. 热处理商应审查所选牌号, 截面尺寸和服务要求. 硬度结果在图纸范围内即为一次验收; 它本身并不能证明整个零件的热处理是否合适或确定预期的刀具寿命.
如果图纸名称为 A2, D2 报价是提议的重大变更. 在订购替代品之前获得工程批准并更新受控规范. 匹配的硬度范围并不能使牌号互换.
留下通往最终表面的路线
适用于许多定制 A2 和 D2 刀片, 在软退火条件下进行大量机械加工, 随后进行硬化, 回火和所需的精加工操作. 确认路线,而不是假设钢材到达后即可使用.
退火状态使加工变得实用, 但它并不能使两个等级相同以进行切割或磨削. 要求供应商对实际几何形状和交货条件进行定价. 原材料价格比较忽略了工具, 热处理, 精加工以及恢复关键几何形状所需的任何工作.
这两个牌号通常被描述为空气硬化钢. 该描述并不保证热处理过程中零运动. 冷却条件, 部分变更, 残余应力和所选处理方法会影响结果. 这 CNC加工变形指南 解释了库存清除和约束的更广泛作用; 在此路线中还必须允许热处理运动.
对于说明性插入, 检查定位肩, 工作边缘和安装孔分开. 哪些表面必须在硬化后进行精加工? 可以建议磨轮吗, 切削刀具或电火花加工工艺达到他们的要求? 在最终操作期间哪些基准将定位零件?
在可触及的平面上留出少量余量可能会起到有用的作用. 精加工刀具无法达到的特征内部的相同余量并不能解决问题. 在未检查精加工方法和预期移动的情况下,请勿为每个表面分配一个库存余量.
磨削和电火花加工也需要注意表面完整性. 过多的磨削热量或不合适的 EDM 精加工路线可能会损坏工作表面. 确定任何需要的整理, 报价前进行表层去除或后续处理. 这些要求取决于年级, 操作与应用; 它们不是为每个插入添加相同的额外过程的通用指令.
成品尺寸, 边缘状况和硬度必须参考约定的交货状态. 硬化前的尺寸报告无法确认热处理和最终精加工后交付的几何形状.
将重磨纳入更换决策中
在刀片达到其使用寿命之前,可以将其拆下以进行计划的磨锐. 如果重磨是正常维护的一部分, 显示哪个面被重磨以及这如何改变工作高度, 与定位台肩的间隙或关系.
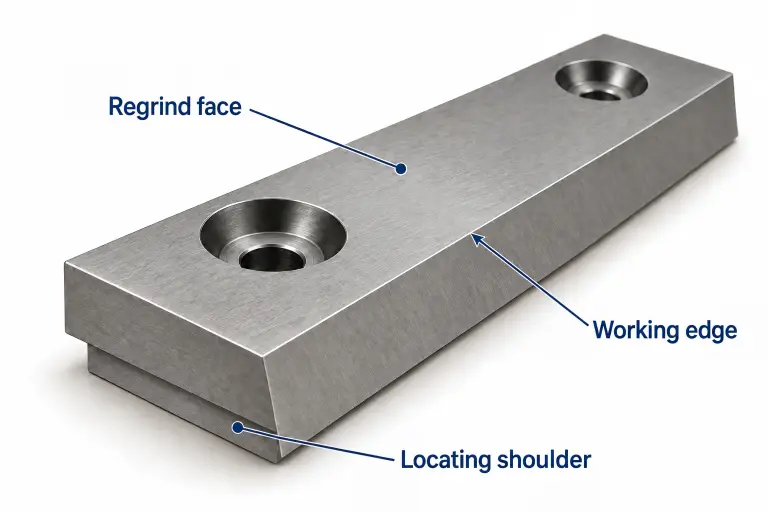
不要假设具有更好耐磨性的材质会产生最低的总模具成本. 磨刀之间的间隔较长可能很有价值, 但缺口边缘可能需要更多的材料去除或使刀片无法使用. 组件中可用的剩余部分和调整会影响另一次重磨是否实用.
比较交付的刀片及其维护路线. 相关项目包括初始加工和热处理, 整理努力, 计划重磨和在可比条件下观察到的更换频率. 使用可用的服务记录; 不要为 D2 分配通用寿命乘数或为 A2 分配固定成本优势.
为了快速高效 CNC machining review, 提供插入图和工作材料, 接触方向, 当前等级和硬度, 以及损坏的照片或描述. 标记用于定位的表面以及任何用于重复锐化的面. 说明您是否需要退火机加工零件, 供您自己精加工的硬化部件, 或完全完成的替代品. 这种区别使材料提案和报价可以解决相同的工作.