
PPAP 和 FAI 需要 CNC 供应商进行不同的工作. 正式的首件检验验证规定的生产工艺生产的产品是否满足适用的设计要求. 生产零件批准流程提交汇集了客户生产零件批准所需的产品和流程证据. 完整的首件检验报告 (公平的) 不应假定涵盖 PPAP 范围.
当买方询问如何控制生产过程时,实际差异就会出现, 如何评估其测量结果, 以及生产运行数据显示什么. 这些问题可能需要准备第一篇文章记录之外的工作. 应在比较报价之前解决它们.
这里, FAI 表示正式的首件检验, 而不是商店例行的首次检查. 确定所需的标准和修订, 包括指定的 AS9102. 对于生产件批准程序, 确定管理框架和客户指令. PPAP 也用于汽车制造以外的领域, 并且这两个过程不一定是可替代的: 客户可能需要在更广泛的批准范围内提供 FAI 证据.
孔径测量在每个包中都有不同的工作
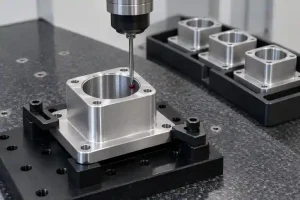
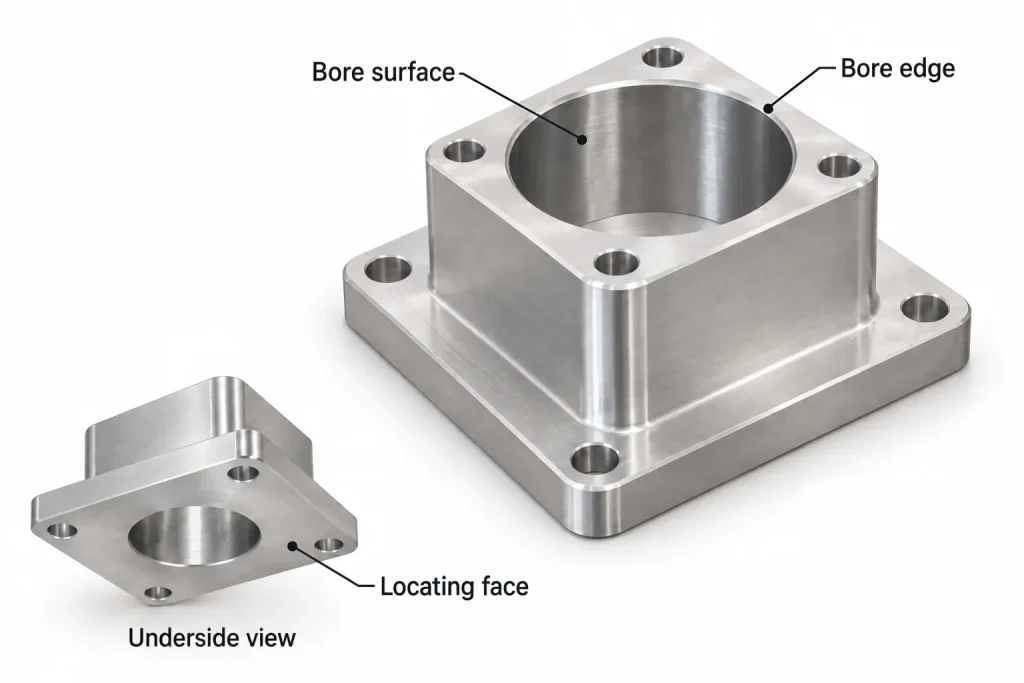
考虑一个带有定位孔的数控加工外壳. 它的图纸控制孔的直径和相对于安装基准的位置.
在正式的FAIR中, 孔结果与相关图纸特征和已识别的零件配置相关联. 材料, 特殊工艺和其他适用要求也需要支持证据. 这 IAQG 描述 9102 阐述其在标准化 FAI 流程和文档方面的作用. 因此,FAI 比附加 CMM 打印输出更广泛. 这 首件检验指南 详细解释了该范围.
对于 PPAP 审查, 该孔还需要连接到适用的生产控制装置. 工艺流程标识了加工位置, 清洁并检查. 工艺失效模式及影响分析, 或PFMEA, 检查潜在的故障, 它们的原因和影响, 以及用于解决这些问题的控件. 控制计划指定与相关工艺步骤相关的生产检查和反应.
以下示例显示了买家可以要求供应商解释的链接. 它们是审核提示, 不是完整的 PFMEA 或批准的控制计划.
| 在 PFMEA 中检查钻孔过程风险 | 接下来的控制计划问题 |
|---|---|
| 镗孔刀具磨损或不正确的偏移会改变孔径. | 什么检查检测到变化, 什么时候执行, 如果结果超出商定的限度,生产和可能受影响的零件会发生什么情况? |
| 定位表面上的切屑会妨碍外壳正确就位. | 座位如何控制, 以及如何验证孔相对于图纸基准的位置? 仅直径检查并不能回答位置问题. |
| 后来的去毛刺操作会损坏孔边缘或留下毛刺. | 去毛刺后在哪里检查边缘状况, 针对哪个要求, 检查失败后有何反应? |
这些记录应描述相同的制造路线. 如果流程包括外包精加工,但风险审查和控制计划忽略其对孔的影响, 该包需要协调. 通过钻孔结果并不能解决缺少连接的问题.
这并不意味着 FAI 供应商没有流程控制. 这意味着商定的 FAI 可交付成果和客户的 PPAP 提交可能需要这些控制的不同书面证据.
生产运行和测量系统
AIAG 的 PPAP 概述 将生产零件批准与按生产率进行的实际生产运行联系起来. 对于住房, 供应商必须确定哪些设备, 固定装置, 工装, 材料, 提交的证据代表的操作员和流程顺序.
在临时原型工具上制作的孔并单独校正直至适合,可能对设计评估有用. 它不, 无需进一步审查, 代表建议的生产路线. 记录任何差异并商定如何解决这些差异,然后再使用这些部件作为批准证据. 代表性生产条件对正式固定资产投资也很重要; 它们不仅仅是 PPAP 的问题.
测量系统分析和初始过程研究回答了不同的问题. 测量系统分析, 或MSA, 检查测量方法的变化和其他相关行为. 初始工艺研究在规定的研究条件下检查制造工艺的输出.
例如, 孔规放置不一致可能会增加读数的变化. 在解释加工孔径尺寸的明显分布时,必须理解这种变化. 校准证书本身并不能证明完整的测量方法在使用中的表现如何.
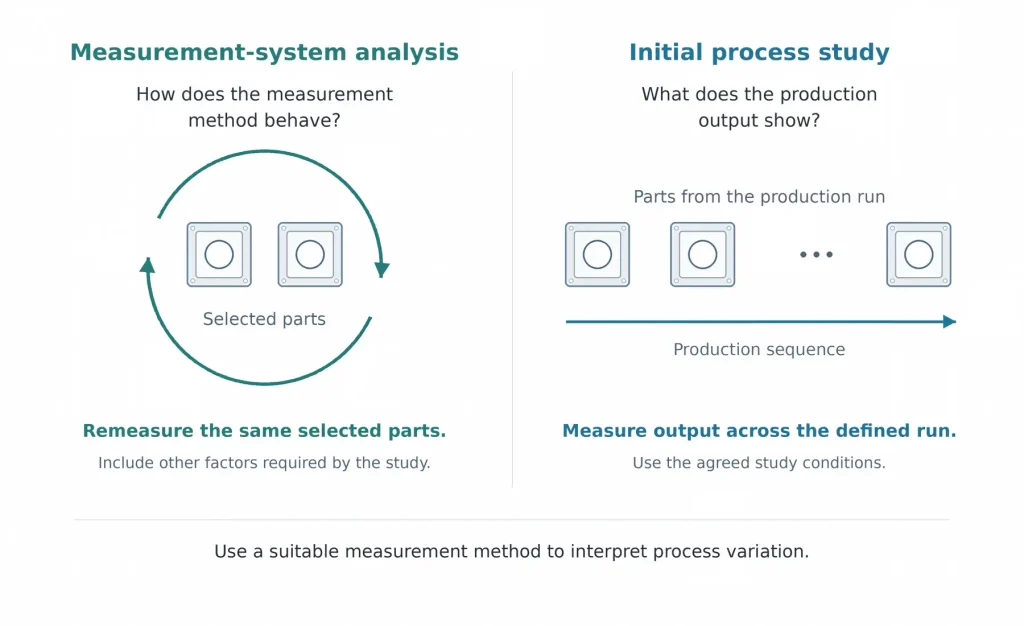
询问哪些特征需要研究, 适用什么方法和验收标准, 以及生产运行如何提供必要的数据. 不要为每个 CNC 订单分配一个样品数量或能力阈值. 小订单不会自动免除客户的 PPAP 要求, 并且一些选定的合格零件无法建立完整生产输出的行为. 当计划数量无法支持所需的研究时, 在制造零件之前与客户商定适用的替代方案.
这些活动解释了为什么 PPAP 报价可能包括规格研究工作, 专门的生产运行, 数据分析和纠正措施时间. 仅凭报告格式无法准确定价.
提交级别并非质量排名
在 AIAG PPAP 中, 提交级别决定向客户发送或出示证据并将其保留在供应商处的安排. 它不是从劣质零件到优质零件的尺度. 较小的提交包本身并不会消除准备和维护适用的支持证据所需的工作.
审查报价时分开三个决定:
- 哪些 PPAP 要素适用于本部分以及供应商的责任.
- 必须提交哪些记录和样品, 保留或可供审查.
- 谁审查提交并记录客户的处置.
设计责任很重要. 供应商根据买方控制的图纸进行加工并不自动拥有产品设计风险分析. 其制造过程的职责仍需明确. 与客户解决任何提议的排除问题,而不是默默地标记不适用的元素.
零件提交保证书, 或PSW, 是 AIAG PPAP 提交的一部分. 供应商签署的保证书不能替代基础证据或, 如有需要, 客户的认可. 同样地, 将文件上传到门户仅表明它们已提交.
确认如何审批, 任何临时限制, 并将传达生产或装运授权. 请勿根据已签署的供应商表格来推断客户的态度. AS9102 FAIR 本身也不授权产品接受或装运.
供应商必须定价什么
首件检验报价和 PPAP 报价可以涵盖相同的机加工零件,同时包括不同的工作. 在比较检验费用之前先比较可交付成果.
对于 PPAP 请求, 确定价格是否包括准备或更新流程, PFMEA 和控制计划; 进行所需的测量和过程研究; 安排外部测试; 并编译提交. 说明样品零件和用于生成证据的生产运行是否包含在报价数量中或单独定价.
现有记录应用于实际零件时可以减少新的工作, 流程和客户要求. 通用 PFMEA 或旧规格研究不应仅仅因为已经可用而被视为合适. 供应商需要解释哪些内容可以重复使用,哪些内容必须修改或重复.
该时间表应区分供应商的计划提交日期和客户的审核和批准日期. 同意回复评审意见的责任, 纠正缺失或不适当的证据, 并处理因后续图纸或流程变更而导致的额外工作. 承诺在某个日期交付报告并不能确定客户何时批准生产包.
为了快速高效 质量审查, 提供客户实际的FAI或PPAP要求, 管理文件修订, 适用的提交级别, 以及零件文件所需的任何研究或批准条件. 确定预期的生产数量以及样品和生产方法之间的任何建议差异. 审查应确定哪些记录和活动可以得到支持, 需要外部输入什么, 以及报价前尚需商定的内容. 在将 FAI 或 PPAP 视为包含在订单中之前确认该范围.