
沿着, 工件的薄壁部分可能会在切削力的作用下发生偏转. 瑞士式车削通过将棒材支撑在靠近切口的导套中来解决该问题. 传统数控车床也可以加工细长零件, 使用合适的工件夹具组合, 尾座支撑, 和中心架. 有用的比较是在制作每个功能时每个设置支持工作的情况.
现代瑞士式车床本身就是数控机床. 这里, “走心车床与数控车床”是指滑动主轴箱瑞士配置与传统固定主轴箱数控车削路线的比较. 对于购买的零件, 选择取决于其支持需求, 可用的棒料, 以及完成两端所需的顺序.
切入点的支持
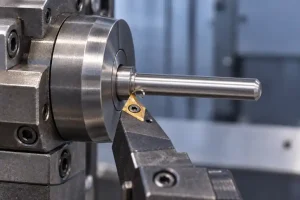
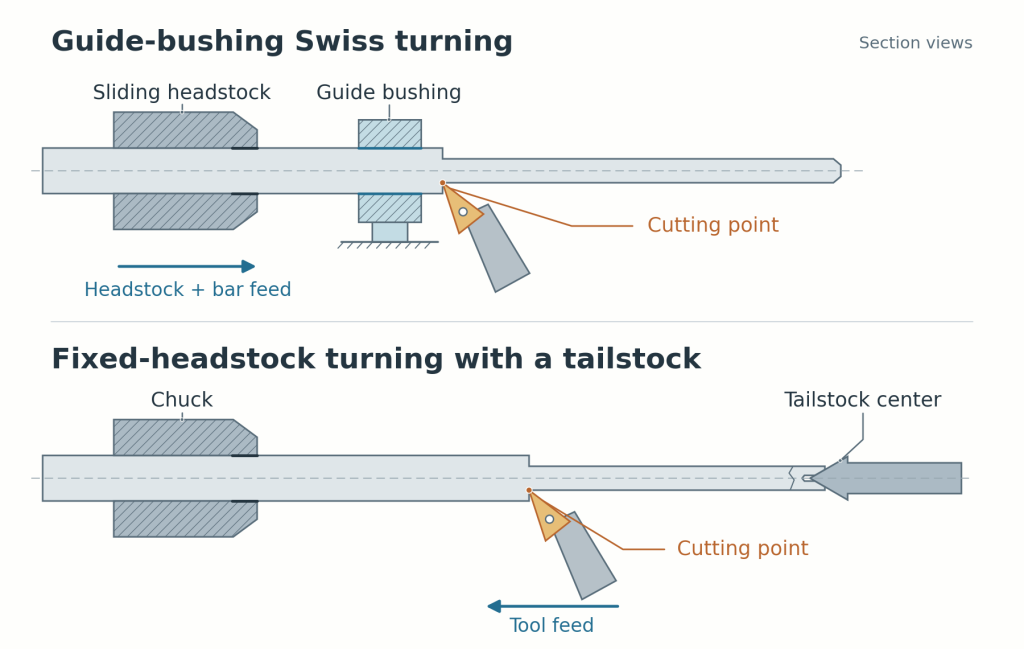
在传统的固定主轴箱车床上, 当刀具沿其移动时,工件在卡盘或夹头中旋转. 从工件夹具突出的部分在切削力作用下可能会偏转. 尾座中心支撑自由端; 中心架沿着工件支撑合适的圆柱形表面. 它们的位置和接触的表面会影响哪些功能仍然可访问.
在导套瑞士设置中, 滑动主轴箱通过工具附近的导套向旋转杆进给. 材料出现时可以翻转, 保持主动切削靠近导向装置. 公民的 固定的解释- 和滑动主轴箱车床 说明了这种支持差异.
这种区别改变了引文中“长”的含义. 长的成品销钉可能已经逐渐生产出来,在导向装置和主动车刀之间几乎没有材料暴露. 反过来, 如果手术导致颈部支撑不良,则颈部很细的较短工件可能仍然很困难. 整体长径比有助于标记问题; 实际的切割和支撑位置回答了这个问题.
优势也有局限性. 安装到传入棒材直径上的导向衬套无法为已经变小的部分提供相同的紧密支撑. 如果后续操作需要将缩小的部分拉回到导轨中, 流程规划者必须考虑变更后的支持. 因此,操作顺序与机器标签一样重要.
更广泛的绘图问题, 包括肩膀, 钻孔, 跳动, 和支撑面, 都涵盖在 数控车削零件指南. 下面的比较遵循一种几何形状通过两种可能的路线.
一步式销钉, 两个加工顺序
考虑一个具有短前导引头的说明性销钉, 一根细长的茎, 和一个更大的后领. 领口有一个十字孔穿过, 并且背面必须完成. 它的材质, 方面, 公差, 和允许的接触标记将决定是否可以接受提议的路线.
导套瑞士路线
- 从前端开始. 将棒材送至工作位置, 面对结局, 并组成前飞行员. 将主动车削操作保持在导轨附近,而未加工的杆在其后面提供支撑.
- 随着杆的前进产生杆. 规划转弯路径,以便在导向装置附近逐渐完成细长区域. 阀杆需要多个加工段的地方, 它们的过渡仍然必须满足指定的直径和表面要求. 必须按顺序解决需要稍后返回不受支持区域的未完成细节.
- 形成并交叉钻孔轴环. 保留较大的后部特征,直到出现前面的长度. 具有合适的动力工具和通道, 可以在零件保持连接到杆上的同时对轴环进行交叉钻孔. 破孔、去除毛刺属于工艺过程, 包括交叉孔的内部.
- 分离零件并完成背面. 配备的副主轴可以在切断前夹紧经批准的圆柱形刃带, 然后将背面呈现给后加工工具. 握把必须适合细长的几何形状和允许的表面条件. 如果配置无法执行此传输和整理操作, 该路线需要单独的等待和完成步骤.
此示例的主要优点是在渐进式阀杆转动过程中提供支持. 仅当实际机器配置可以执行横向钻孔和背面加工时,它们才会增加价值; 传统车削中心也可能具有这些功能.
带端部支撑的固定主轴箱路线
- 准备空白并建立支撑. 此示例假设图纸允许在前端有一个中心孔. 使用带有后夹持余量的切割毛坯, 将余量保留在卡盘或夹头中, 并用尾座中心支撑前端. 如果成品零件必须没有中心孔, 该路线需要不同的支撑或前端余量以及稍后的保持和精加工操作以将其移除.
- 转动飞行员, 干, 和衣领. 刀具沿着支撑的毛坯移动. 尾座支撑有助于抵抗自由端的移动, 但细长的跨度仍然可以偏转. 供应商必须选择合适的切割顺序并, 在需要的地方, 额外的支持. 必须识别任何稳定架接触面及其与工具的间隙.
- 制作交叉孔. 如果支撑硬件无法访问,合适的动力刀具可以在车削设置中执行此操作. 否则, 二次钻孔设置必须根据所需的零件特征定位孔并包括去毛刺.
- 完成夹持端. 将零件重新固定在合适的表面上以去除后部余量并完成表面. 此操作必须保留背面和车削特征之间所需的关系. 具有适当传输能力的机器可以以不同的方式组合操作.
两条路线都可以通向相同的成品引脚. 他们对图纸提出了不同的要求: 瑞士的提案需要可行的酒吧指导和保留支持的顺序; 该固定主轴箱提案需要一个可接受的中心位置, 夹持余量, 及第二次持有安排.
什么可以改变路线选择?
导套路线取决于来料棒材以及成品零件. 让供应商说明直径变化, 圆度, 直线度, 以及所提议的进给和导套布置所接受的表面条件. 这些是该设置的购买要求, 而不是通用的钢筋规格.
接地棒可能是合适的, 但要求取决于设备. 例如, 公民的 自适应导套文档 描述了一种补偿棒材直径变化并允许使用合适的非磨料的系统. 在从材料价格中删除磨削要求之前,应确认所报价设置的具体能力.
图纸修改可以改变平衡. 比杆大得多的项圈需要更大的起始杆,并且在圆杆瑞士路线中从细长区域去除更多. 阀杆通过导轨后必须重新审视的特征可能需要不同的加工顺序或额外的支撑. 禁止的中心孔改变了上面的固定主轴箱示例. 这些细节可能比对一种机器类型的简单偏好更重要.
短的, 刚性零件从紧密的导套支撑中获益较少. 一些瑞士机器提供无导套模式, 具有不同的工作限制. 提出该模式的地方, 评估其实际工作夹持和行程,而不是延续引导路线的支持假设.
数量影响制剂在订单中的分布方式. 重复运行可能证明专用夹头是合理的, 导套准备, 并协调前后加工. 对于小批量, 具有合适支撑的现有固定主轴箱设置可能需要较少的准备工作. 比较仍然需要相同的完成范围: 包含跨孔去毛刺和背面精加工的价格比停在切断处的价格涵盖更多的工作.
通过 RapidEfficient 讨论引脚时 数控车削服务, 要求在零件上标记建议的支撑和持有位置. 说明是否允许有中心孔和接触痕迹, 哪些表面控制背面和交叉孔. 这些注释使两个加工方案在选择任一路径之前具有可比性.
对于这个引脚, 当渐进切削保持细杆支撑并且其余特征符合相同顺序时,瑞士车削变得有吸引力. 当传统路线的支撑和后续的保持操作能够可靠地完成绘图时,它仍然是可信的.