
快速总结: 如何减少数控加工变形
CNC加工变形通常是由于夹紧压力造成的, 残余材料应力, 切削热, 工具压力, 加工顺序不稳定. 减少变形, 该过程应控制零件的固定方式, 如何去除材料, 如何管理热量, 以及松开后如何检查零件.
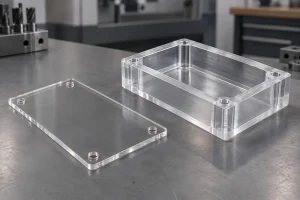
用于薄壁零件, 铝制外壳, 盘子, 括号, 及精密零件, 变形控制通常需要平衡粗加工, 软钳口或真空夹具, 分级加工, 适当的冷却剂, 锋利的工具, 以及粗略-休息-完成策略.
1. 介绍
在CNC加工领域, 实现精度和准确性至关重要. 然而, 制造商面临的最常见和最具挑战性的问题之一是 期间变形 加工过程. 变形会导致一系列问题, 包括尺寸误差, 表面光洁度差, 甚至部分拒绝. 不仅影响最终产品的质量还会增加生产成本和时间. 本文阐述了数控加工过程中减少变形的实用方法, 特别适用于薄壁零件, 铝部件, 盘子, 外壳, 括号, 以及夹紧的精密加工零件, 热, 残余应力, 工具压力, 和检查会影响最终尺寸.
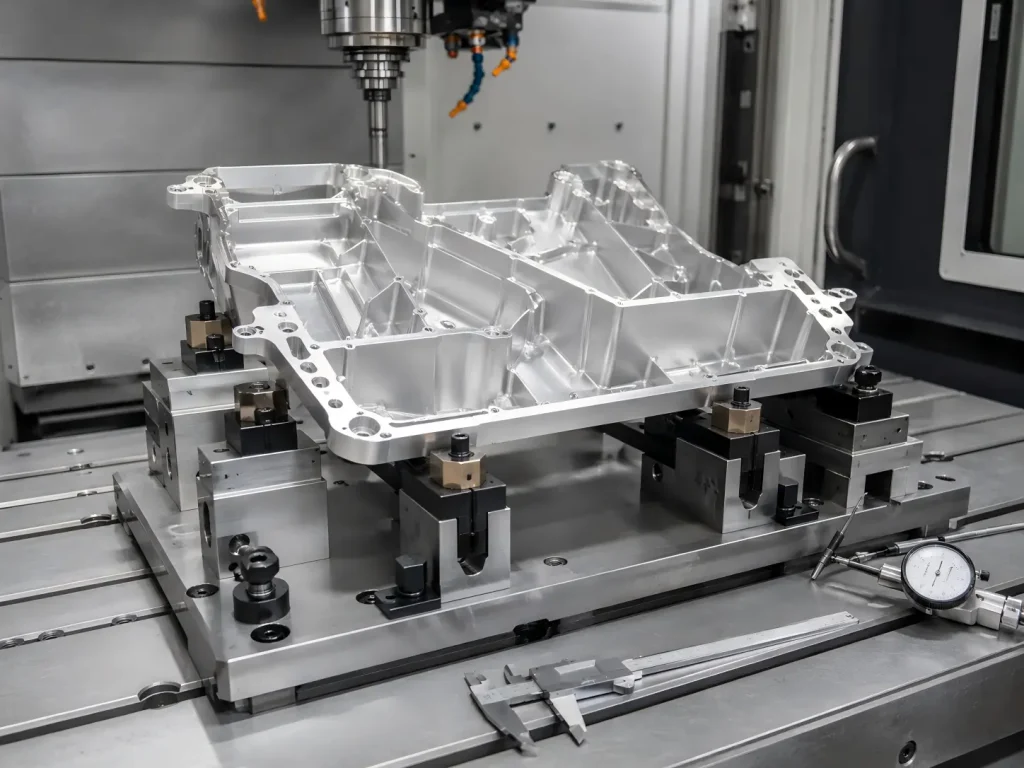
2. 了解 CNC 加工中的变形
CNC加工中的变形可以通过多种方式表现出来. 最常见的包括尺寸不准确, 最终加工零件不符合规定的设计尺寸. 这可能会导致零件太大或太小, 导致下游组装问题. 另一个明显的迹象是表面光洁度差. 变形会导致表面不平整, 有工具痕迹, 划痕, 或波纹度对于高质量产品来说是不可接受的. 严重时, 该部件甚至可能会变形或扭曲, 使其完全无法使用.
造成变形的因素有多种. 首先, 工件的材料特性起着至关重要的作用. 刚性低或热膨胀系数高的材料更容易变形. 例如, 铝合金, 因其轻质和良好的机械加工性而广受欢迎, 具有相对较高的热膨胀系数. 加工时, 产生的热量会导致材料膨胀和变形.
第二, 机械加工工艺参数意义重大. 高切削速度, 大进给率, 过大的切削深度会产生更多的热量和切削力, 两者都会导致变形. 主轴转速选择不正确也会导致振动, 进一步加剧问题.
切削刀具的状况是另一个因素. 钝或磨损的刀具会增加切削力,因为它很难有效地去除材料. 这不仅影响表面光洁度,还会对工件产生更大的应力, 导致变形. 此外, 刀具几何形状不正确, 例如不正确的前角或后角, 可以对这个问题做出贡献.
工件装夹同样重要. 夹紧力不足可能会使零件在加工过程中移动, 而用力过大会导致工件变形, 特别是在薄壁或易碎零件的情况下. 夹紧方法和夹紧点的位置需要仔细考虑,以确保稳定性而不引起不必要的应力.
| 变形系数 | 根本原因 | 实用控制方法 |
|---|---|---|
| 薄壁弯曲 | 锁模力过大或支撑力弱 | 使用软钳口, 真空夹具, 平衡支持, 并在整理过程中降低压力 |
| 加工后翘曲 | 粗加工后残余内应力释放 | 使用缓解压力, 分级粗加工, 休息时间, 和粗加工-剩余加工-精加工 |
| 尺寸漂移 | 切削热和热膨胀 | 使用稳定的冷却液, 锋利的工具, 受控切削参数, 和温度感知检查 |
| 表面弯曲 | 材料去除不均匀或刀具路径平衡不良 | 使用对称加工, 平衡切削, 和适当的精加工余量 |
| 孔或孔未对准 | 基准平移, 夹具移动, 或松开后零件变形 | 使用功能基准, 稳定的固定装置, 探测, 以及松开后的检查 |
变形控制通常与 公差叠加. 锁模力时, 热漂移, 基准平移, 和残余应力同时发生, 小错误可能会成为汇编级问题.
3. 最小化变形的策略
3.1 优化加工参数
减少变形的第一步是优化加工参数. 这涉及仔细选择切割速度, 进给率, 和切削深度. 针对不同工件材质, 这些参数有推荐范围. 例如, 加工高强度合金钢时, 可能优选较低的切割速度以减少热量产生, 而相对适中的进给速度和切削深度可以平衡材料去除效率和工件上产生的应力.
现代数控机床通常配备先进的软件,可以根据输入参数模拟加工过程. 通过运行这些模拟, 制造商可以预测潜在的变形并做出相应的调整. 此外, 优化加工路径也可以发挥重要作用. 精心规划的路径可确保切削力分布更均匀, 减少局部变形的可能性. 适用于复杂的几何形状, 使用摆线铣削等技术可以最大限度地减少切削方向和力的突然变化, 使材料去除更顺畅并减少变形.
3.2 选择合适的工具
切削刀具的选择是另一个关键因素. 不同的工件材料需要特定的刀具材料和几何形状. 适用于铝等软质材料, 具有锋利切削刃的高速钢或硬质合金刀具可能是有效的. 刀具的几何形状, 例如前角和后角, 需要针对所加工的材料进行优化. 正前角可以减小切削力, 反过来, 最大限度地减少变形, 特别是对于更具延展性的材料.
工具涂层也有助于减少变形. 氮化钛等涂层 (锡), 碳氮化钛 (氮化钛), 或类似钻石的碳 (DLC) 可以增强刀具的耐磨性, 减少刀具与工件之间的摩擦, 并降低切削温度. 这不仅可以延长刀具寿命,还有助于最大限度地减少工件的热变形. 例如, 在不锈钢加工中, TiN 涂层硬质合金刀具可以通过减少材料对刀具的粘附力以及相关的切削力来显着提高表面光洁度和尺寸精度.
3.3 改进工件夹具
正确的工件夹具对于防止加工过程中的移动和变形至关重要. 夹紧力需要仔细校准. 用于薄壁零件, 使用软卡爪或特殊夹具均匀分布夹紧力,可以避免应力过度集中而导致变形. 例如, 在航空航天业, 许多部件具有薄壁和复杂的形状, 通常使用带有可调节夹紧机构的定制设计的夹具来确保精确定位和最小变形.
夹紧点的位置同样重要. 应战略性地放置它们以抵消切削力. 在某些情况下, 可能需要多个夹紧点来提供稳定的支撑. 此外, 对某些铁磁材料使用真空吸盘或电磁吸盘可以提供更均匀、更温和的夹紧解决方案, 与传统机械夹紧方法相比,降低变形风险.
变形通常只是较大公差叠加问题的一部分. 锁模力时, 热漂移, 和数据移位同时发生, 小错误很快就会成为装配级故障. 在我们的网站中了解更多信息 公差叠加分析.
3.4 实施预加工处理
预加工处理可以显着降低变形的可能性. 一种常见的方法是消除应力或退火, 特别是对于经过铸造等工艺的材料, 锻造, 或焊接. 这些过程会在材料中引入内应力, 在适当的温度下进行退火有助于使微观结构均匀化并减轻这些应力, 使材料在加工过程中更加稳定.
另一种技术是时效处理, 这与铝合金特别相关. 通过使材料经历受控的加热和冷却循环, 可以优化合金的机械性能, 降低其变形的敏感性. 此外, 随着模拟技术的进步, 制造商现在可以在实际生产之前对整个加工过程进行虚拟建模. 这使他们能够识别潜在的变形热点并对加工参数进行必要的调整, 工具选择, 或固定装置, 确保加工操作更平稳、更精确.
4. 减少 CNC 加工变形的实用过程控制
减少 CNC 加工过程中的变形不仅仅是一种方法. 通常需要结合材料审查, 夹具规划, 切削参数控制, 刀具路径策略, 热管理, 以及松开后的检查.
4.1 控制锁模力
夹紧力过大是薄壁零件在加工过程中弯曲的最常见原因之一. 软爪, 更大的接触面积, 真空夹具, 平衡支撑有助于减轻局部压力. 对于关键功能, 应在零件从夹具上松开后检查最终尺寸.
4.2 使用粗加工-剩余精加工
有些材料在粗加工后会因内应力释放而移动. 粗加工-精加工策略首先去除大部分材料, 让零件稳定, 然后稍后完成关键表面. 这对于铝制外壳特别有用, 薄板, 财力雄厚, 和大平面.
4.3 平衡材料去除
切削不均匀会导致板材, 封面, 框架, 和薄壁零件弯曲或扭曲. 对称加工, 分段切割, 平衡的刀具路径可以减少应力不平衡并提高尺寸稳定性.
4.4 管理切削热
切削热会导致加工过程中暂时的热膨胀以及冷却后的尺寸变化. 锋利的工具, 合适的进给和速度, 稳定的冷却剂, 和受控的精加工路径有助于减少与热相关的变形.
4.5 松开后检查
零件在仍被夹紧时可能看起来很准确, 但释放后会改变形状. For deformation-sensitive parts, 检查应包括松开后的关键特征, 特别平整度, 孔对准, 壁厚, 配合面, 和孔位置.
用于更广泛的绘图和公差规划, 看看我们的 CNC加工设计指南 在最终确定薄壁特征之前, 口袋, 和严格的公差.
5. CNC加工变形控制实例
实际变形控制取决于零件几何形状, 材料, 宽容, 夹具方式, 和加工顺序. 以下示例是定制 CNC 加工项目中经常出现的实际情况.
| 零件类型 | 常见变形风险 | 实用控制方法 |
|---|---|---|
| 薄壁铝制外壳 | 壁在夹紧压力下或粗加工后弯曲 | 使用软钳口, 平衡支持, 分级粗加工, 以及放行后的最终检验 |
| 大铝板 | 一侧加工后平面度发生变化 | 使用对称材料去除, 需要时缓解压力, 和控制精加工余量 |
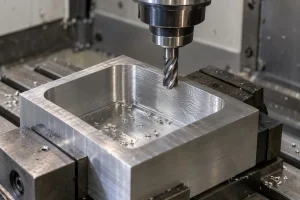
| 深袋组件 | 壁厚不均匀会造成局部变形 | 使用逐步粗加工, 余料加工, 并避免激进的终结传球 |
| 电机外壳 | 松开后孔和安装面对准偏移 | 使用功能基准, 定制夹具支持, 探测, 和三坐标验证 |
| 精密支架 | 孔位置在设置之间发生变化 | 使用通用基准, 受控重新夹紧, 和关键孔图案的检查 |
| 塑料或软质材料零件 | 材料在切削力或夹紧压力下变形 | 使用锋利的工具, 低切削力, 稳定的支持, 和保守的精加工路径 |
这些示例比一般的成功案例更有用,因为它们展示了变形风险如何出现在实际加工决策中.
常问问题: 减少 CNC 加工过程中的变形
CNC加工时产生变形的原因有哪些?
CNC加工变形通常是由夹紧力引起的, 残余材料应力, 切削热, 工具压力, 夹具支撑薄弱, 材料去除不均匀, 并在零件稳定之前进行检查.
如何减少薄壁零件变形?
使用软爪可减少薄壁变形, 真空夹具, 平衡支持, 较低的锁模压力, 分级粗加工, 合适的切削参数, 以及松开后的最终检查.
铝件加工时为什么会变形?
铝零件可能会变形,因为铝的刚度比钢低,并且对切削热的反应强烈, 锁模力, 壁厚变化, 和内应力释放. 薄壁铝制外壳和板材特别敏感.
粗加工-残料-精加工是否有助于减少变形?
是的. 粗加工-精加工可以通过首先去除大部分材料来帮助减少变形, 让零件释放应力或稳定, 然后稍后完成关键功能.
锁模力是否始终是主要原因?
福田街道. 夹紧力很重要, 但变形也可能来自残余应力, 切削热, 刀具磨损, 数据选择不当, 材料去除不均匀, 和检查不匹配.
买家在报价变形敏感数控零件之前应提供什么?
买家需提供2D图纸, 3D CAD 文件, 材料等级, 壁厚, 平整度要求, 临界公差, 表面饰面, 数量, 和应用笔记. 这有助于供应商在报价前审查变形风险.
6. 结论
减少 CNC 加工过程中的变形需要的不仅仅是降低切削速度或更用力地夹紧零件. 变形控制取决于材料状况, 夹具支撑, 锁模力, 加工顺序, 刀具路径平衡, 切削热, 以及松开后的检查.
用于薄壁零件, 铝制外壳, 盘子, 括号, 电机外壳, 及精密零件, 生产前应审查加工计划. 粗加工-剩余加工-精加工, 平衡材料去除, 软颚, 真空夹具, 稳定的冷却剂, 和功能基准规划都有助于降低变形风险.
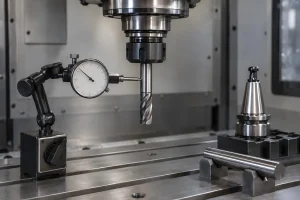
快速高效可审图, 材料要求, 壁厚, 基准选择, 耐受风险, 表面光洁度需求, 和报价前的检查要求,以帮助识别定制 CNC 加工零件中可能存在的变形问题.