对于数控零件, 钢与铝的比较从几何形状是否可以改变开始. 铝可以减轻质量, 但直接替代也可以增加弹性运动. 钢可能适合空间有限的紧凑零件,以增加其截面; 当设计允许更厚的壁时,铝成为不同的建议, 更深的肋骨, 或更短的无支撑跨度.
因此,比较两个报价的买方需要知道两个供应商是否对同一图纸定价,或者一个价格是否取决于重新设计. 较轻的零件在负载下使定位表面移动太远,不符合原始要求.
该比较涉及碳钢和低合金钢与铝的机加工结构零件. 如果考虑不锈钢的耐腐蚀性或其他特定要求, 使用单独的 铝与不锈钢的比较.
决定材料变化可以触及哪些维度
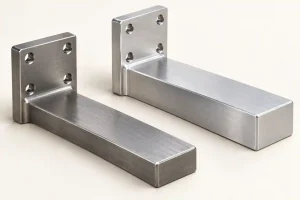
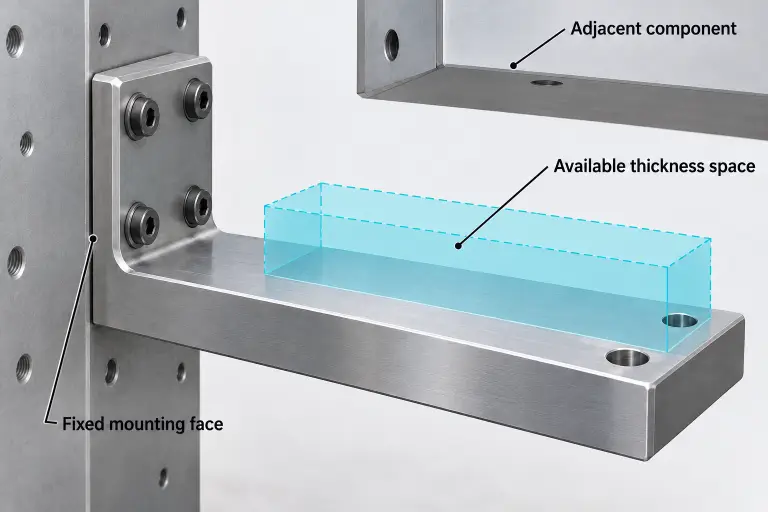
考虑一个具有固定安装面和带有定位器的突出臂的支撑支架. 其螺栓型式可由机器固定, 而臂的厚度可以在可用间隙内改变. 这些是不同的设计约束.
如果每个表面都必须保持在原来的位置, 供应商可以比较两种材料的制造成本, 但这种比较并没有建立等效的结构行为. 设计人员仍然需要根据负载和允许的移动检查所选的等级和条件.
如果手臂可以变粗, 铝选项可以作为修订部分进行评估. 标记安装面, 孔位, 工具访问, 和周围间隙必须保持不变. 还要确定可以添加材料的方向. 在错误的方向上增加尺寸可能对重要的弯曲几乎没有什么好处.
将未更改的图纸报价与重新设计的铝报价分开. 每个都需要自己定义的几何形状和验收要求.
等级和条件属于该定义. 轧制结构钢, 硬化合金钢, 和热处理铝板不可互换的购买说明. 力量, 磨损行为, 和加工要求取决于所提供的实际材料.
较高的屈服强度也不一定意味着较小的弹性弯曲. 屈服强度涉及永久变形的开始; 弹性挠度取决于刚度. 在材料系列中选择更强的牌号可能会改善第一个限制,而不会显着改善第二个限制.
比较相同形状和相同弯曲刚度
简单的条带计算显示了比较条件为何重要. 这是一个说明性的设计计算, 不是经过测试的支架或建议的最小厚度.
假设矩形悬臂条的自由长度为 100 毫米和宽度 20 毫米. 钢带是 6.000 毫米厚. 使用相同的理想固定支撑施加相同的横向端部载荷, 穿过厚度弯曲. 假设挠度小并且两种材料都保持弹性. 忽略自重载荷并支持合规性.
以钢为例, 在轧制状态下使用 S355JR. 奥沃科 S355JR 数据表 给出典型值 210 GPa 杨氏模量和 7.80 g/cm3 密度. 用于 6061-T651 板替代品, 使用参考物理值 蒂森克虏伯的 EN AW-6061 数据表: 70 GPa 和 2.70 克/立方厘米. 这些是计算输入, 并非每个带有这些等级名称的产品的接受限制.
对于这个矩形截面:
I = b × t3 ÷ 12
这里, I 是面积的二阶矩, b 是宽度, t 是弯曲方向的厚度. 随着负载, 自由长度, 并且支持不变, 理想的弯曲挠度与 E × I 成反比, 其中 E 是杨氏模量.
因此,仅改变材料就可以使相同尺寸的铝带在该模型中的偏转量增加三倍: 210 ÷ 70 = 3.
在保持宽度和自由长度不变的情况下,匹配钢带的弯曲刚度:
铝厚度= 6.000 × 的立方根 (210 ÷ 70) ≈ 8.653 毫米
| 比较条件 | 材质和状况 | 厚度 | 自由带材的质量 | 相对弯曲挠度 |
|---|---|---|---|---|
| 起始几何体 | S355JR, 卷起时 | 6.000 毫米 | 93.6 克 | 1.000 |
| 相同的几何形状 | 6061-T651 | 6.000 毫米 | 32.4 克 | 3.000 |
| 相同的理想弯曲刚度 | 6061-T651 | 8.653 毫米 | 46.7 克 | 1.000 |
质量不包括安装区域, 紧固件, 和其他功能. 最后一行使用未舍入的计算厚度; 显示厚度, 大量的, 和偏转比四舍五入.
铝带在相同的弯曲刚度下保留了质量优势, 但它需要额外的厚度才能达到这个结果.
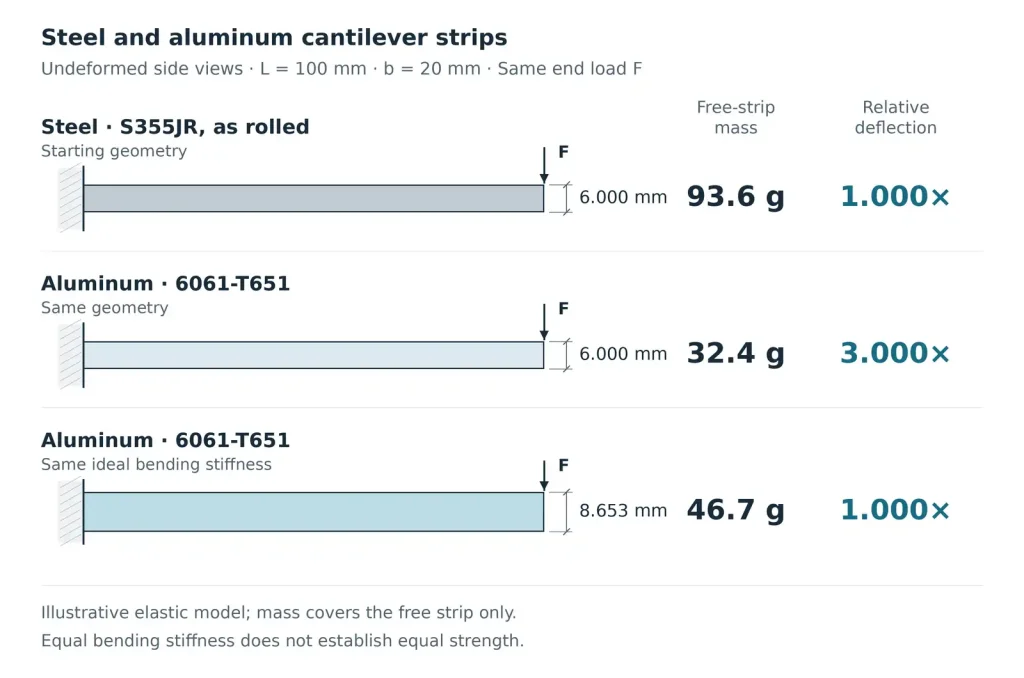
在这个例子中, 较厚的铝带重量约为钢带的一半. 这与相同几何形状的比较有很大不同, 铝带的重量约为其三分之一. 这两个结果都不会自动应用于完整的括号.
实际组件可能有孔, 根鱼片, 改变部分, 灵活的安装点, 或不同的负载方向. 带肋部分可以使用与实心条不同的材料. 局部轴承, 屈服, 疲劳, 并且屈曲也需要自己检查. 匹配这一弯曲刚度值并不能证明相同的负载能力或使用寿命.
包括保持组件正常工作的触点
手臂的运动只是支架功能的一部分. 一个定位孔, 夹紧接头, 或者一个经常使用的线程可以控制材料变化是否在服务中起作用.
直接在铝孔中运行的钢销产生与原始钢布置不同的接触. 取决于负载, 润滑, 以及所需的寿命, 该设计可能需要可更换的衬套或其他耐磨表面. 这添加了一个组件, 机器的座位, 以及装配要求. 其质量属于成品组装比较.
同样地, 应根据螺钉尺寸检查螺纹孔, 订婚, 安装荷载, 和装配周期数. 钢制嵌件可能比较合适, 但这并不是每个铝螺纹的自动要求. 如果指定了插入, 报价单应包含其座位, 安装, 以及图纸要求的任何保留检查.
夹住的脸也值得关注. 检查紧固件下方的承载区域和允许的局部变形. 垫圈或修改的凸台会影响可用空间和加工路线.
整理选择必须遵循以下功能. 硬质表面处理不会使铝臂具有钢臂的整体刚度. 涂层还可以改变安装孔或底座表面, 因此定义关键尺寸是在精加工之前还是之后应用. 在包含铝和钢的湿式装配中, 检查电偶腐蚀和所需的接头隔离或保护.
这些功能可以使具有简单触点的较重机身与需要额外硬件的较轻机身竞争. 比较完整的工作布置,而不仅仅是加工体的质量.
比较价格背后的库存和加工路线
等刚度计算描述了最终的几何形状. 供应商购买带有加工余量的毛坯, 不完全是 46.7 材料克数.
较厚的铝设计可能需要不同的板尺寸. 罗纹设计可以减少成品质量,同时留下更多材料从毛坯中去除. 库存供应情况, 最低采购数量, 因此,即使成品 CAD 数量较低,零件在库存中的排列方式也会改变报价.
明确产品形式和供货条件以及等级. 铝板用, 这 6061-T6 与 T651 指南 解释了为什么回火指定和应力消除条件很重要. 合适的库存状况有助于制造计划, 但它并不能消除考虑材料去除的需要, 工件夹持, 和维度运动.
加工时间是另一个单独的术语. 铝制零件可以实现高效的切割路线, 但财力雄厚, 薄壁, 重复设置, 或插入的组件可以抵消这一优势. 钢材加工成本也会随着牌号和硬度的变化而变化. 每公斤材料价格和通用机械加工性能排名都不能确定成品价格.
保持报价选项明确:
| 报价替代方案 | 供应商应该定价什么 | 哪些还需要批准 |
|---|---|---|
| 保留钢结构设计 | 规定的钢材状况, 当前几何形状, 精加工, 和检查 | 当前零件是否满足重量和功能目标 |
| 替代铝而不改变形状 | 指定铝牌号和状态的相同几何形状, 具有规定的装饰和硬件 | 偏转, 力量, 联系人, 和替代品的组装适用性 |
| 重新设计铝制零件 | 修改几何形状, 合适的空白, 加工, 插入件或衬套, 精加工, 和检查 | 修改后的部件的功能及其在允许空间内的安装 |
较低的报价只有在其几何形状时才具有可比性, 供货范围, 批准假设是可见的.
如果原件是焊接钢制件,而替代品是由一块铝块加工而成, 比较包括制造路线的改变. 考虑原始切割, 焊接, 和精加工以及替代毛坯和机加工操作. 如果焊接仍保留在铝路线中, 联合审查必须使用适当的焊接区域属性,而不是简单地延续未焊接材料的强度.
将一次性工作与重复生产成本分开. 一个新的固定装置, 设计评审, 或商定的验证计划可能对小订单很重要. 请求具有相同数量和交付范围的两种替代方案,以便这些成本可见,而不是隐藏在不同的单价假设中.
批准修订部分的使用地点
尺寸报告可以确认供应商制作了修改后的图纸. 它本身无法表明支架加载时定位器保持在允许的运动范围内.
在批准替代之前定义功能证据. 对于支撑架, 这可能意味着测量指定负载下的定位器位移并检查卸载后是否有永久移动. 反复加载或滑动的特征可能还需要适合其预期用途的疲劳或磨损证据. 从应用程序中选择条件和限制; 带材计算不提供它们.
验证完整的装配, 包括紧固件, 衬套, 和整理. 检查较粗的臂是否清除了附近的组件,并且安装工具是否仍能到达紧固件. 记录图纸修改情况, 物质条件, 和完成状态用于批准,因此生产订单引用相同的配置.
对于一个 CNC machining review, 提供当前钢材图纸, 候选铝牌号和状态, 数量, 以及必须保持固定的表面. 确定可用于较厚部分的空间, 相关负载和允许的移动, 以及任何磨损触点或螺纹连接. 这些细节支持对原始零件和拟议替代品的制造和报价审查; 结构批准应与应用程序的设计要求保持联系.