
机加工型腔可以具有光滑的壁和较小的测量偏差, 但仍未达到其个人资料要求. 墙可能位于允许边界的错误一侧.
单边轮廓公差将整个公差带置于真实轮廓的一侧. 真实轮廓形成该区域的一个边界. 表面可能在允许的范围内变化, 但它不能跨越相反的边界.
当表面必须保护间隙时这一点很重要, 保存材料, 或留在配合部件的空间之外. 读取总公差只是第一步. 图纸和检验程序还必须就允许哪一侧达成一致.
下面的示例使用表面轮廓和 ASME 圆形 U 修改器, 显示为 Ⓤ. 始终应用图纸上指定的标准和版本.
读取 Ⓤ 值之前的总宽度
这 真实档案 是图纸或模型定义的理论上精确的形状. 对于普通的同等轮廓公差, 总区域宽度的一半位于该形状的每一侧.
美国机械工程师协会 Ⓤ 修饰语 改变这个分布:
- 之前的号码 Ⓤ 给出总公差带宽度.
- 之后的数字 Ⓤ 给出理论材料边界之外的部分.
- 剩余部分位于理论材料边界内.
“材料外部”是指实际表面添加材料的方向. 它并不意味着图纸上的固定方向. PTC 的 关于不均匀配置轮廓公差的文档 通过区域扩展说明了这种区别 0.10 材料之外和 0.20 在里面.
对于下面的计算, 定义局部表面偏差 d:
- 正数: 比真实轮廓更多的材料.
- 负d: 比真实轮廓更少的材料.
让 t 是总公差和 你 Ⓤ后的值. 在光滑表面位置, 允许的正常偏差是:
u − t ≤ d ≤ u
为了 0.30 Ⓤ 0.10, 下限是 0.10 − 0.30 = −0.20 mm, 上限为 +0.10 mm. 负偏差意味着更少的材料; 正偏差意味着更多材料.
以下示例使用毫米. 该符号仅显示特征控制框的公差值部分; 完整的绘图还需要正确的轮廓符号, 控制范围, 以及任何所需的数据参考.
| 公差值表示法 | 允许偏差d | 分配 |
|---|---|---|
0.30, 平等对待 | −0.15 至 +0.15 毫米 | 双边平等 |
0.30 Ⓤ 0.10 | −0.20 至 +0.10 毫米 | 双边不平等 |
0.30 Ⓤ 0 | −0.30 至 0 毫米 | 单方面; 允许的材料较少 |
0.30 Ⓤ 0.30 | 0 到 +0.30 毫米 | 单方面; 允许使用更多材料 |
两种单方情况相同 0.30 总宽度毫米; 仅允许的一侧发生变化.
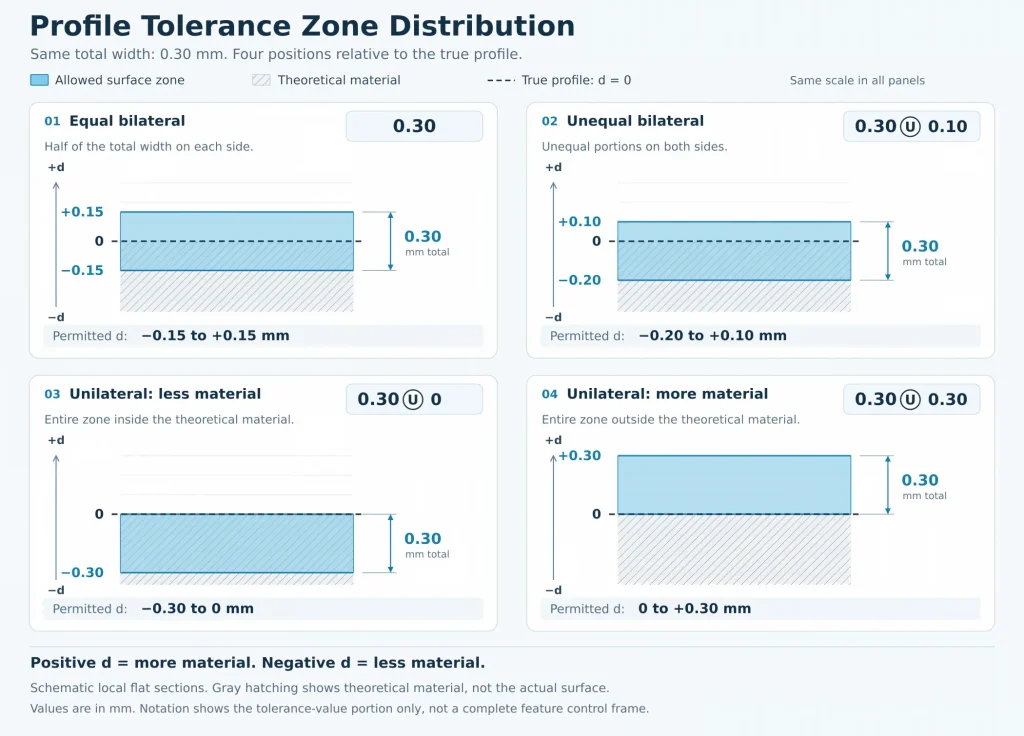
两次读数错误可能会完全改变结果. Ⓤ后的值为 没有额外的宽容, 所以 0.30 Ⓤ 0.10 不创建 0.40 毫米区. 这也是 不是区域中心偏移. 在那个例子中, 中点为−0.05 mm.
不平等区不一定是单边的. 这 0.30 Ⓤ 0.10 示例仍然允许真实轮廓两侧的变化.
内部口袋扭转了尺寸效应
将材料侧规则应用于外部凸台和内部口袋.
在一个 外部老板, 添加材料使boss变大. 一个 0.30 Ⓤ 0 区域允许受控表面移动到理论固体中, 在规定的限度内允许更小的外部形状.
在一个 内部口袋, 添加材料使开口变小. 相同 0.30 Ⓤ 0 区域允许墙移动到周围的固体中, 允许更大的开口.
规则没有改变. 材质的位置已更改.
这就是为什么草图应该显示材料的一面, 最好有剖面线. 诸如“内部,“ “外部,“ “积极的,当绘图从外部轮廓变为空腔时,“负形”或“负形”可能会变得不清楚.
还, 轮廓值不会自动成为孔径或槽宽公差. 相对的墙壁具有不同的局部法线方向. 它们对开口尺寸的综合影响必须根据实际几何形状和适用的控制来计算.
对于直接应用于尺寸尺寸的限制, 看到 双边与单边容忍指南. 单边尺寸公差和单边轮廓公差是不同的图纸要求.
小偏差范围仍然可能失败
考虑 0.30 Ⓤ 0 再举个例子. 假设绘图及其基准参考固定了此评估所需的位置和方向.
允许的有符号偏差是:
−0.30毫米≤d≤ 0 毫米
现在比较三组说明性的测量表面点.
| 最小偏差 | 最大偏差 | 最大值减去最小值 | 与允许区域的比较 |
|---|---|---|---|
| −0.24毫米 | −0.03毫米 | 0.21 毫米 | 采样点均在两个限制范围内 |
| −0.20毫米 | +0.02 毫米 | 0.22 毫米 | 超出零边界 0.02 毫米 |
| −0.33毫米 | −0.08毫米 | 0.25 毫米 | 超出负边界 0.03 毫米 |
所有三个范围都小于 0.30 毫米, 但只有第一组保留在两个边界之间.
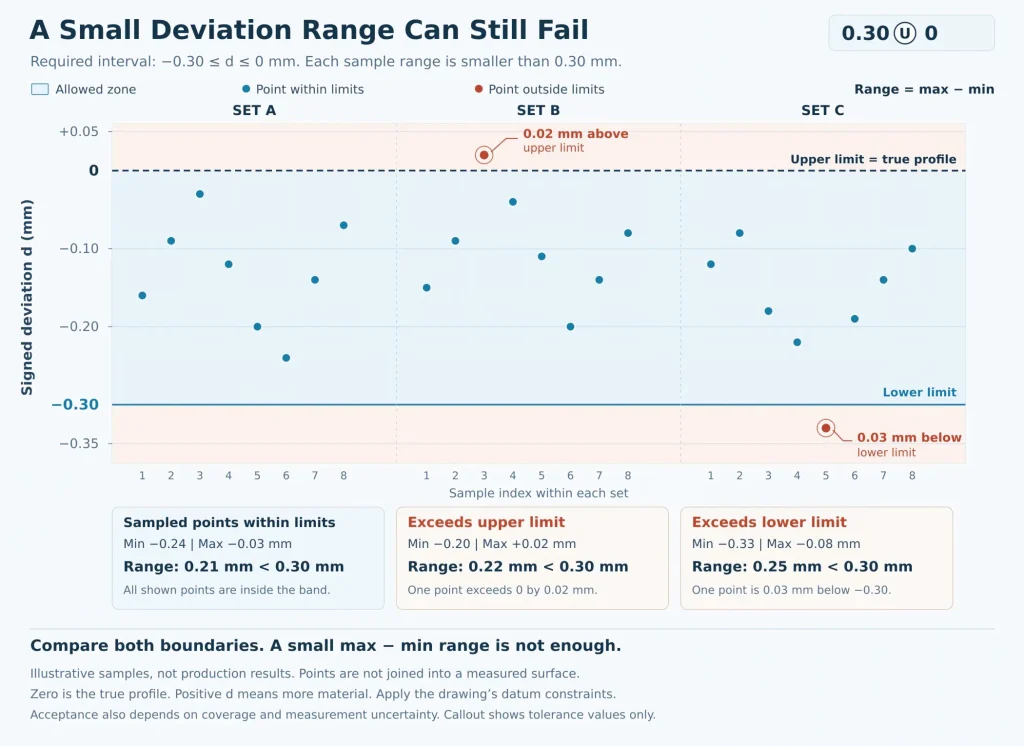
该范围描述了测量偏差的分布. 它没有显示该分布相对于真实配置文件的位置. 因此,表面可以有很小的变化,并且仍然占据禁区.
这些是几何例子, 不是生产检验结果. 最终验收还取决于测量不确定度和商定的决策规则.
保留所需的基准约束
最佳拟合必须保留绘图施加的约束. 在结果看起来可接受之前,它无法自由移动测量表面.
基准系统允许某些运动自由的地方, 可以允许适当的优化. 重要的问题是哪些机芯仍然可用,而不是软件选项是否恰好包含“最适合”一词。
检查报告的数字的含义
CMM 可能会报告带符号的偏差, 单个配置文件结果, 或彩色图. 这些显示器并不总是使用相同的参考.
确认偏差是从真实轮廓还是从移动区域中心测量的.
为了 0.30 Ⓤ 0, 限制为 -0.30 至 0 mm 当真实轮廓为零时. 如果将-0.15mm处的区域中心用作零, 相同的极限是 -0.15 到 +0.15 毫米. 一个点在 +0.02 距真实轮廓的毫米为 +0.17 距离该中心毫米. 两种格式都超出了相同的物理边界.
六边形的 有关表面轮廓的 PC-DMIS 文档 描述围绕定义的区域中心的评估, 受数据限制. 它还表明采样不足会如何低估实际的表面误差.
获取有用的报告, 识别受控表面, 基准参考, 区域限制, 签署公约, 和检查区域. 抽样应覆盖可能存在问题的区域, 包括墙壁过渡, 深部, 以及受刀具偏转影响的区域.
这 CNC 加工零件的 CMM 检验指南 解释如何将图纸要求与测量覆盖范围和报告联系起来.
保持设计表面和切割目标分开
具有单边区域, 真实的轮廓存在极限. 精确切割到该表面,不会向禁止侧留下余量.
因此,制造目标需要单独决定. 三丰的 ASME Y14.5-2018解释 注意到设计尺寸不会自动建立制造目标.
对于从 -0.30 到 0 毫米, 中点为−0.15 mm. 这可能是流程规划的有用起点. 它不是图纸要求或通用切割目标. 工具行为, 剩余操作, 功能需求, 和测量不确定性会影响选择.
保留已发布的设计模型作为标称检验参考. 如果 CAM 使用单独的偏移模型, 记录其偏移和修订. 在应用图纸的轮廓要求之前检查 CMM 程序使用的模型.
当已移动的制造表面被视为原始真实轮廓并再次应用相同的区域配置时,可能会出现双偏移误差. 偏移 CAM 模型和正确配置的 CMM 程序可以一起工作而不会出现此错误.
在曲面上, 恒定的法线偏移也不同于沿 X 移动整个模型, 是, 或Z. 全局平移通常无法重现复杂轮廓周围的轮廓区域偏移.
计算刀具路径之前, 确认 CAM 偏移将表面移向预期材料侧. 检查局部半径, 相邻的面, 以及偏移几何上的刀具访问. 根据两个轮廓区域边界验证模拟切割, 以发布的设计模型为参考.
包括在同一决定中完成
涂层可以向受控表面添加材料. 抛光或其他去除操作可以将其向相反方向移动.
指定配置文件要求是在完成之前还是之后应用. 然后围绕该工艺的预期效果和变化规划加工余量. 不要将整个精加工操作视为单个保证偏移.
查看相关内容 CNC 加工零件的表面光洁度 连同个人资料要求. 更宽 CNC加工公差指南 可以帮助将此功能纳入零件的总体公差预算内.
对于上限为零的单边区域, 将平均表面置于标称值可能会使粗糙度峰值或毛刺超出该限制. 选择过程目标时考虑这些特征. Ra 本身并不能定义最高峰, CMM 扫描可能无法捕获每一个小的表面特征.
ASME Ⓤ 和 ISO UZ 使用不同的数字
美国机械工程师协会 Ⓤ 和ISO 到 都可以描述不以真实轮廓为中心的区域, 但他们的数字有不同的含义.
ASME值指定材料外部的部分. ISO UZ 指定区域中心的带符号偏移量.
例如, ISO 0.30 UZ+0.15 放置中心 0.15 材料外侧毫米. 它是 0.30 mm 区域因此延伸自 0 到 +0.30 毫米.
不要将 Ⓤ 替换为 UZ,同时保持相同的数字. 在将要求输入 CAD 或检查软件之前,检查管理标准和由此产生的物理边界.
加工前就边界达成一致
在发布单方面资料要求之前, 确保图纸, 模型, 和检查计划描述相同的允许表面.
交接应解决五点问题:
- 适用哪个标准和版本? 陈述管辖解释.
- 控制哪个表面? 定义其范围并确定材料面.
- 两个区域的边界在哪里? 确认总宽度及其分布.
- 什么将区域固定到零件上? 包括所需的基准参考和基本几何形状.
- 接受什么条件? 说明机加工后是否进行检验, 精加工, 或其他指定操作.
对于具有此要求的 CNC 零件, 发送特征控制帧, 发布CAD模型, 日期方案, 并通过我们的整理笔记 精密加工服务 页.
包括配合特征或受保护间隙的简短说明. 这为加工审核提供了明确的任务: 建立允许的边, 选择合适的过程目标, 并针对相同边界计划检查.